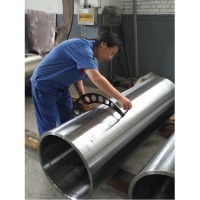
Aluminiumbandwalzwerk-Gusshülse aus Stahl (dynamische Auswuchtprüfung)
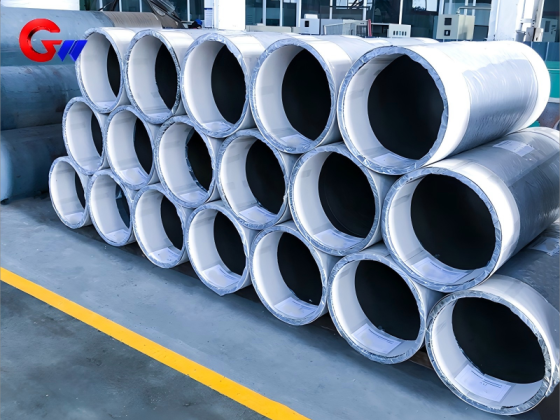
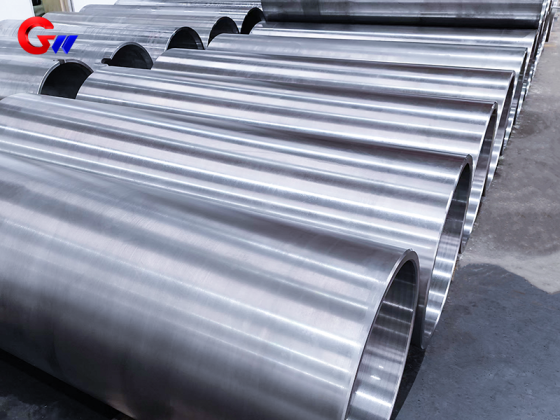
Die Stahlgusshülse für Aluminiumbandwalzwerke ist für Hochgeschwindigkeitswalzanwendungen von Aluminiumbändern und -folien mit Walzgeschwindigkeiten von 1200–2500 m/min und Materialdicken von 0,1–2,0 mm ausgelegt. Die aus 35NiCrMo-Stahl gefertigte Hülse hat die Abmessungen 565 × 505 × 1700 mm. Sie eignet sich für Vier- und Sechswalzen-Kaltwalzwerke sowie für 20-Walzen-Sendzimir-Walzwerke, die für Batteriefolien und Verpackungsfolien eingesetzt werden. Die Hülse ist auf dynamische Stabilität bei hohen Drehzahlen ausgelegt. Die Restunwucht ist auf ≤ 0,4 g·cm/kg (G0.4-Klasse) und die Schwingungsamplitude auf ≤ 0,8 μm begrenzt. Die Temperatur in der Walzzone kann ca. 150–250 °C erreichen, weshalb die Hülse während des Betriebs wiederholten thermischen und mechanischen Belastungen standhalten muss.
- GW Precision
- China, Luoyang
- Vertragliche Bestimmung
- Die Jahreskapazität der Stahlspule beträgt 4000 Stück.
- Information
Aluminiumbandwalzwerk-Gusshülse aus Stahl (dynamische Auswuchtprüfung)
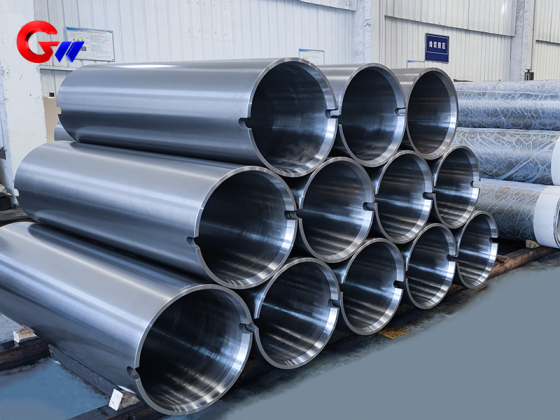
DerAluminiumband-Walzwerk-GussstahlhülseEs handelt sich um ein großformatiges Stahlgussbauteil, das für Walzmaschinen für Aluminiumbänder und Aluminiumfolien entwickelt wurde. Es wird hergestellt aus35NiCrMo-Stahlund hat eine Spezifikation von565 × 505 × 1700 mmDie Hülse ist für hohe Rotationsgeschwindigkeiten, wiederholte mechanische Belastungen und wechselnde thermische Spannungen ausgelegt, wie sie beim Aluminiumwalzen auftreten.
Die Hülse eignet sich für Walzanwendungen mit Aluminiumbändern bei Walzgeschwindigkeiten von1200–2500 U/minund Materialdicken von0,1–2,0 mmTypische Ausrüstung umfasst Vier- und Sechswalzen-Kaltwalzwerke undSendzimir-Walzwerke mit 20 Walzen pro EtageBei Anwendungen in 20-fach gewalzten Walzwerken kann die Hülse zur Herstellung von Batteriefolien und Verpackungsfolien verwendet werden.
35NiCrMo-Stahl und Wärmebehandlung
Die Hülle verwendet35NiCrMo-Stahl, mit einer festgelegten Zugfestigkeit von≥850 MPaDas Material bietet die Festigkeit, Schlagzähigkeit und Dauerfestigkeit, die für ein großes, rotierendes Bauteil unter wiederholter mechanischer Belastung erforderlich sind.
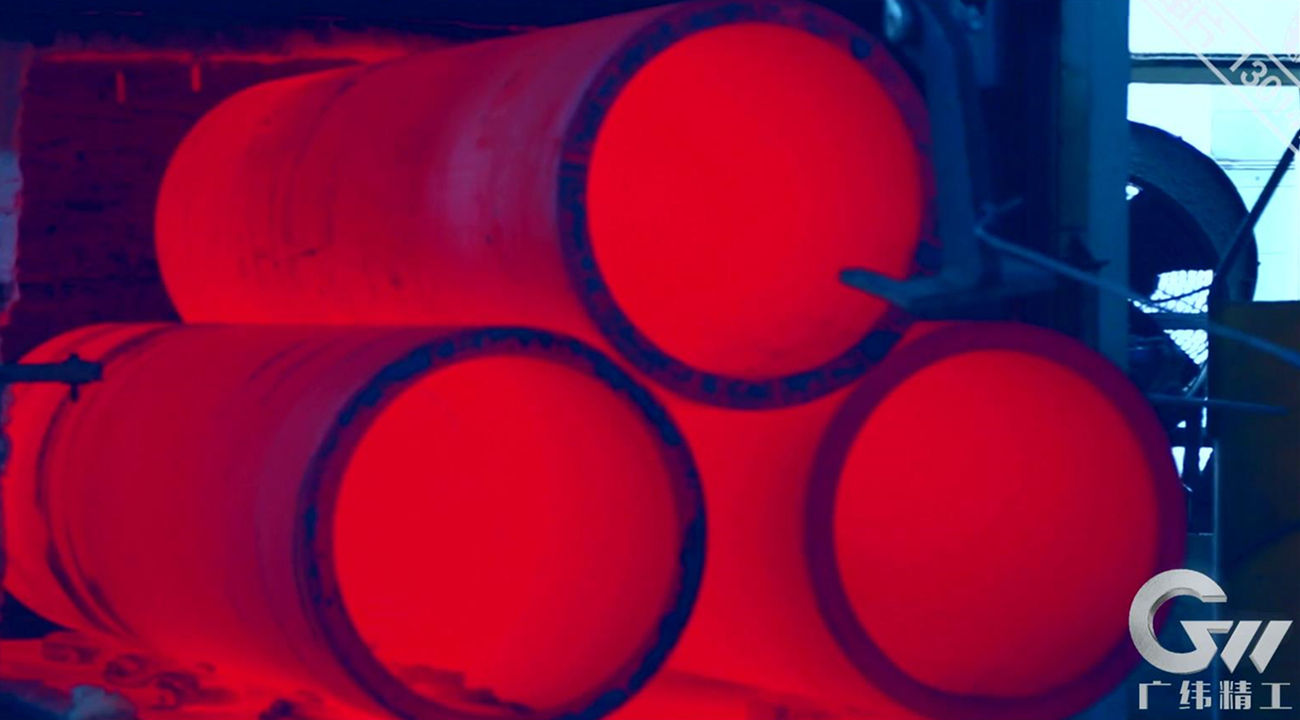
Das Material wird behandelt durchAbschrecken und HochtemperaturanlassenNach der Wärmebehandlung beträgt die angegebene HärteHRC 30–40Durch diese Wärmebehandlung wird eine kontrollierte Kombination aus Festigkeit, Härte und Zähigkeit für die Einsatzbedingungen der Hülse erreicht.
Die tatsächliche Momentantemperatur in der Walzzone beträgt ungefähr150–250 °CDie mitgelieferten Materialdaten geben außerdem eine kurzfristige Betriebstemperaturfähigkeit von ca. an.400–500 °CDiese Bedingungen erfordern, dass die Hülse wiederholter thermomechanischer Belastung standhält, ohne ihre strukturelle Stabilität zu beeinträchtigen.
Dynamische Auswuchtung für Hochgeschwindigkeitsrollen
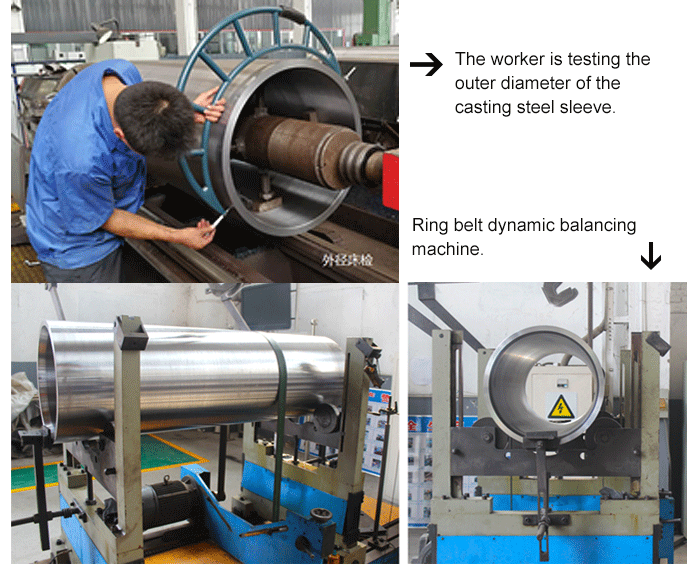
Die dynamische Auswuchtung ist aufgrund der hohen Drehzahl dieser Aluminium-Walzwerkshülse eine wichtige Anforderung. Die Restunwucht wird kontrolliert auf≤0,4 g·cm/kg, entsprechendNote G0,4Die
Die Hülse ist außerdem so konstruiert, dass sie hochfrequente Vibrationen dämpft, wobei die vorgegebene Vibrationsamplitude kontrolliert wird auf≤0,8 μmDie Kontrolle von Restunwucht und Vibrationen trägt zur Verbesserung der Rotationsstabilität beim Hochgeschwindigkeitswalzen von Aluminiumbändern und -folien bei und unterstützt gleichmäßige Walzbedingungen.
Die Kombination aus Materialfestigkeit, Wärmebehandlung, Maßgenauigkeit und dynamischer Auswuchtung wird daher während des gesamten Herstellungsprozesses und nicht erst bei der Endkontrolle berücksichtigt.
Großformatige Präzisionsbearbeitung
Der Hülsenrohling wird zunächst auf einer Maschine bearbeitet.Lochbohrmaschine entwickelt von GW Precision TechnologyBeim Bohren wird der Bearbeitungsprozess genutzt, um die Konzentrizität zwischen dem vorderen und hinteren Ende der inneren Öffnung zu kontrollieren.
Das Werkstück bleibt fixiert, während sich der Werkzeugschaft dreht und die Innenbohrung schneidet. Dieses Bearbeitungsverfahren trägt dazu bei, Konizitäts- und Formfehler in der Bohrung zu reduzieren. Es ermöglicht zudem einen gleichmäßigeren Spanabtransport während der Bearbeitung, was die Oberflächengüte verbessert und die Gefahr von Kratzern durch Spanablagerungen verringert.
Nach der ersten Bohrungsbearbeitung wird die Hülse weiterbearbeitet.Doppelt selbstzentrierende CNC-Werkzeugmaschine, entwickelt durch jahrelange Erfahrung in der hochpräzisen GroßbearbeitungDie
An beiden Enden der Maschine sind hydraulische Spannfutter installiert, um die inneren Bohrungsenden des Werkstücks schnell zu positionieren. Diese Positionierungsmethode trägt dazu bei, die erforderliche Rundlaufgenauigkeit während der nachfolgenden Bearbeitung zu gewährleisten. Anschließend wird die äußere Zylinderfläche mittels CNC-Bearbeitung bearbeitet, wobei das erforderliche Verhältnis zwischen Innen- und Außenfläche erhalten bleibt.
Die konischen Kreisflächen der Innenbohrungen an beiden Enden werden ebenfalls mit der erforderlichen Rundlaufgenauigkeit bearbeitet. Diese Bearbeitungssequenz gewährleistet eine kontrollierte geometrische Genauigkeit für eine große, rotierende Hülse, die in Hochgeschwindigkeitswalzwerken eingesetzt wird.
Schweißen und Qualitätskontrolle
Wenn eine Schweißreparatur erforderlich ist, wird die Hülse auf etwa 100 °C vorgewärmt.200–300 °CVor dem Schweißen. Nach dem Schweißen wird eine Wärmebehandlung durchgeführt, um das Risiko von Rissen zu verringern und thermische Restspannungen zu kontrollieren.
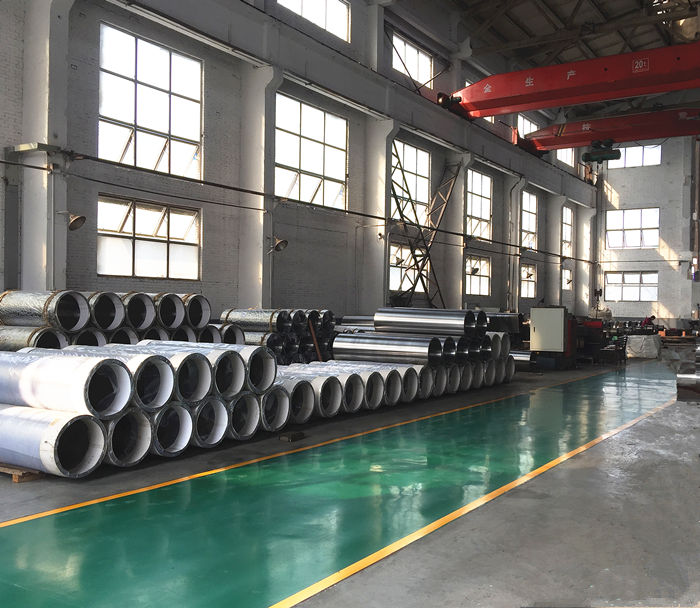
Die Qualitätsdokumentation für die fertige Hülle umfasst Folgendes:Bericht zur chemischen Zusammensetzungsanalyse, Bericht zur Wärmebehandlung, Bericht zur mechanischen Materialanalyse, Bericht zur Maßtoleranz und Bericht zur Form- und LagetoleranzDiese Aufzeichnungen gewährleisten die Rückverfolgbarkeit des Materials, des Wärmebehandlungszustands und der Ergebnisse der Endbearbeitung.
Die Kombination aus35NiCrMo-Werkstoff, kontrollierte Wärmebehandlung, großformatige Präzisions-CNC-Bearbeitung, dynamische Auswuchtprüfung und dokumentierte Qualitätskontrollebietet einen kompletten Herstellungsprozess für Gussstahlhülsen, die in Hochgeschwindigkeits-Aluminiumband- und Folienwalzwerken verwendet werden.
Kundenspezifische Fertigung
GW Precision Technology stellt dieses Produkt her.Hülse aus 35NiCrMo-Gussstahlgemäß den technischen und maßlichen Anforderungen der Walzanlage des Kunden.565 × 505 × 1700 mmDie Spezifikationen für die Hülse, der Hochgeschwindigkeits-Anwendungsbereich, die Anforderungen an die dynamische Auswuchtung, der Bearbeitungsprozess und die Prüfdokumentation können in den Fertigungs- und Qualitätskontrollprozess für die jeweilige Aluminiumwalzanwendung integriert werden.