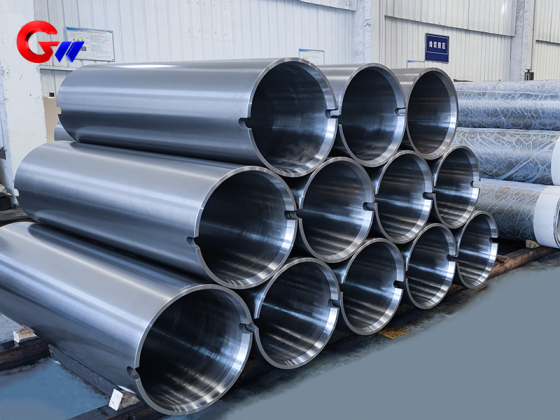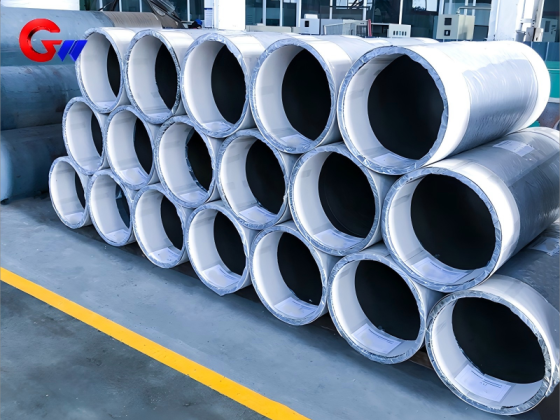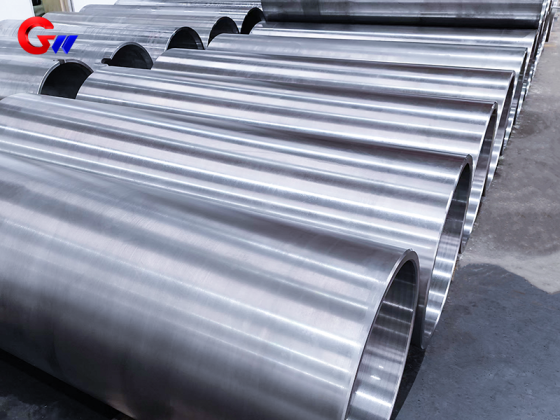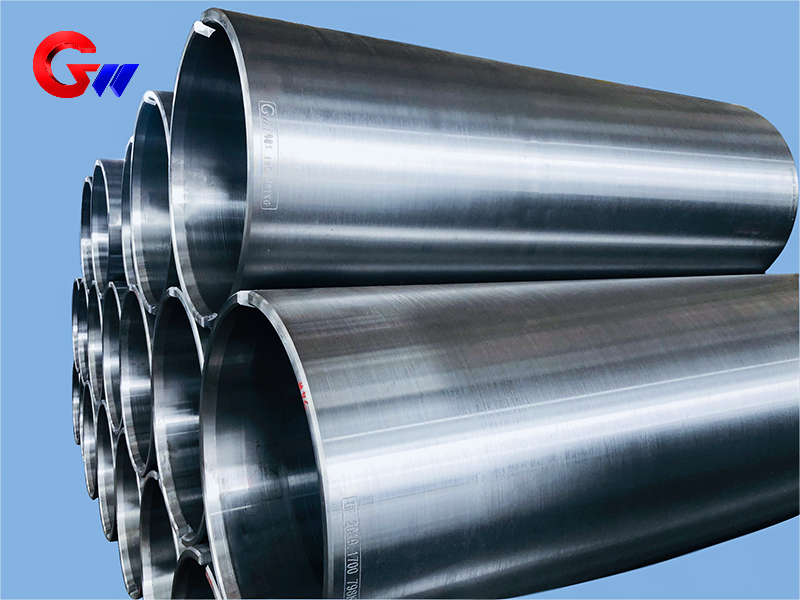
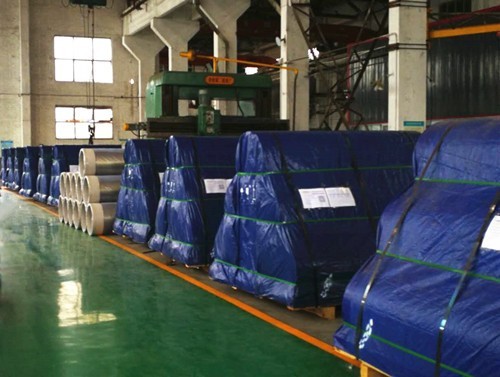
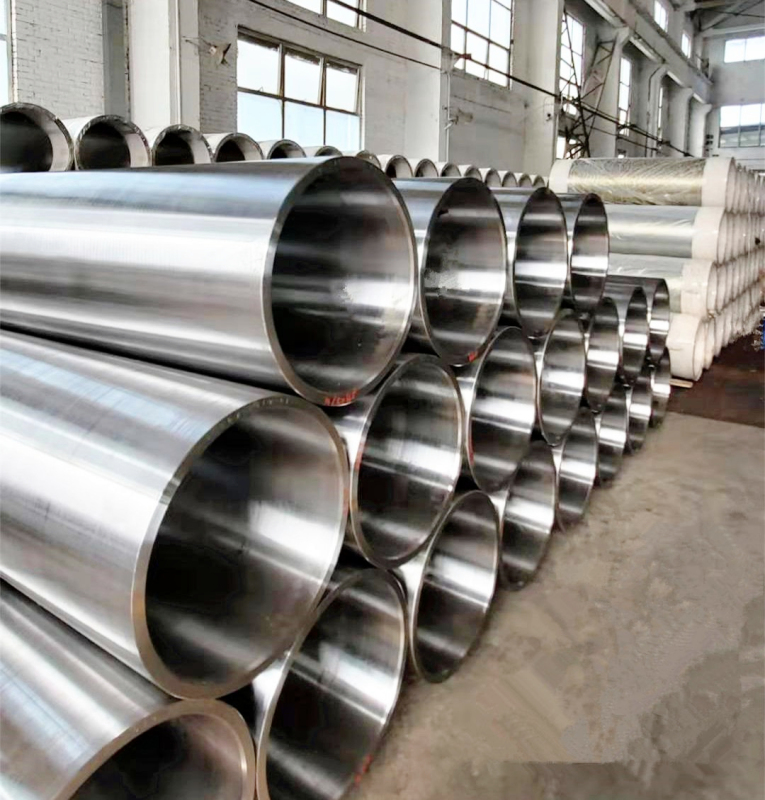
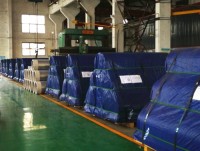
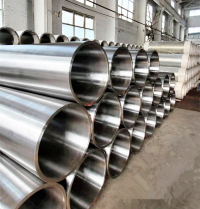
Stahlgussspule, die in einer Walzmaschine für Kupferfolie verwendet wird
Hülse aus 35CrMoV-Gussstahl für Kupferfolienwalzwerke, hergestellt im Schleudergussverfahren, wärmebehandelt, mit präziser Bohrung, CNC-Präzisionsbearbeitung und 100%iger dynamischer Auswuchtprüfung. Kundenspezifische Ausführungen sind in den Größen 565 × 505 × 1600 mm und 665 × 605 × 2000 mm erhältlich, wobei die mechanischen Eigenschaften und geometrischen Toleranzen kundenspezifisch angepasst werden.
- GW Precision
- China, Luoyang
- Vertragliche Bestimmung
- Die Jahreskapazität der Stahlspule beträgt 4000 Stück.
- Information
Stahlgussspule, die in einer Walzmaschine für Kupferfolie verwendet wird
| Stahlgussspule | Material | Spezifikation |
| Wird in Walzwerksmaschinen für Kupferfolie verwendet | 35CrMoV | 565*505*1600 |
| 35CrMoV | 665*605*2000 |
Die Stahlgusshülse ist ein großes, präzisionsgefertigtes mechanisches Bauteil, das in Walzwerken für Kupferfolien eingesetzt wird. GW Precision fertigt kundenspezifische Stahlhülsen nach Zeichnungen, Materialvorgaben, Maßtoleranzen und Anforderungen an die geometrische Genauigkeit.35CrMoV-Legierungsstahlwird als Material verwendet, wobei folgende Spezifikationen verfügbar sind:565 × 505 × 1600 mmUnd665 × 605 × 2000 mmDie
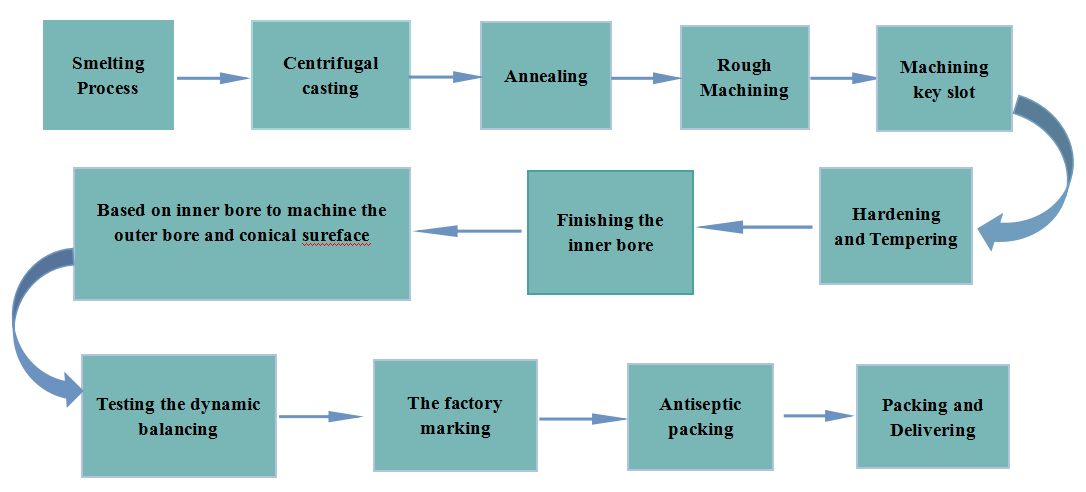
Der Fertigungsprozess umfasst kontrolliertes Schmelzen und Gießen, Schleudergießen, Wärmebehandlung, präzises Bohren, CNC-Präzisionsbearbeitung und dynamische Auswuchtprüfung. Das gesamte Verarbeitungssystem wird durch kontinuierliche Verbesserung weiterentwickelt, um die Konzentrizität, Zylindrizität, Symmetrie und dynamische Auswuchtung der Stahlgusshülse zu gewährleisten.
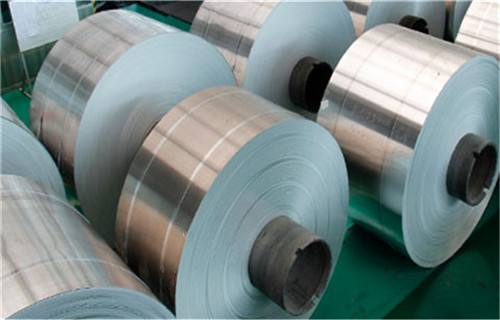
35CrMoV Werkstoff- und mechanische Eigenschaften
Die aus 35CrMoV-Gussstahl gefertigte Hülse wird durch Härten und Anlassen wärmebehandelt, um die erforderlichen mechanischen Eigenschaften zu erzielen. Zu den typischen Leistungskennwerten nach der Wärmebehandlung zählen Härte, Zugfestigkeit, Streckgrenze, Bruchdehnung, Kerbschlagzähigkeit und Hochtemperaturhärte.
Die typischen mechanischen Eigenschaften sind:
Härte: HRC 48–52 bei Raumtemperaturgeprüft nach Rockwell-Härte gemäßASTM E18Die
Zugfestigkeit: 1500–1800 MPa bei Raumtemperatur, getestet gemäßASTM E8Die
Streckgrenze: 1200–1400 MPaDie
Dehnung: 10–15 %, basierend auf einem50 mm MesslängeDie
Schlagzähigkeit: 20–40 J/cm²geprüft mit dem Charpy-Kerbschlagbiegeverfahren.
Rothärte: ≥HRC 38 bei 600°C, getestet nach1 Stunde HochtemperaturhaltungDie
Diese Eigenschaften sind für eine in Walzwerksmaschinen eingesetzte Stahlhülse wichtig, da das Bauteil während des kontinuierlichen mechanischen Betriebs ausreichende Festigkeit und Formstabilität gewährleisten muss. Die abschließende Wärmebehandlung und die Prüfanforderungen können gemäß den technischen Spezifikationen des Kunden gesteuert werden.
Kontrolliertes Schmelz- und Gießverfahren
GW Precision nutzt kontrollierte Schmelz- und Gießtechnologie zur Herstellung von Stahlgusshülsen. Die Schmelz- und Gießanlagen werden durch Inspektions- und Prüfverfahren ergänzt, um die chemische Zusammensetzung des Gussstahlhülsenmaterials zu kontrollieren.
Die präzise Kontrolle der Materialzusammensetzung bildet eine zuverlässige Grundlage für die nachfolgenden Guss-, Wärmebehandlungs- und Bearbeitungsschritte. Die Materialprüfung dient der Überprüfung, ob die Stahlhülse die vorgegebenen Materialanforderungen erfüllt, bevor die weiteren Fertigungsschritte erfolgen.
Bei großformatigen Stahlhülsen hat die Qualität des Gussrohlings direkten Einfluss auf die Stabilität der nachfolgenden Bearbeitung und die endgültige geometrische Genauigkeit. Daher sind Materialkontrolle und Gussqualität wichtige Bestandteile des gesamten Fertigungsprozesses.
Schleuderguss für Stahlhülsen
Schleudergusswird für die Stahlgusshülse verwendet, um die Qualität und Integrität der Innen- und Außenflächen zu verbessern. Das Schleudergussverfahren trägt dazu bei, das Auftreten von Oberflächenfehlern wie beispielsweise … zu reduzieren.Risse, Schlackeneinschlüsse, Poren und SandlöcherDie
Die Qualität der Gussoberfläche ist bei großen zylindrischen Bauteilen besonders wichtig, da die nachfolgende Bearbeitung präzise Innen- und Außenflächen aus dem Gussrohling erzeugen muss. Ein stabiler Gießprozess bildet die Grundlage für Bohren, Drehen, Schleifen und andere Präzisionsbearbeitungen.
Nach dem Gießen und der Vorprüfung durchläuft der Stahlrohling die nachfolgenden Bearbeitungs- und Wärmebehandlungsprozesse. Der genaue Fertigungsablauf wird an die Hülsenspezifikation und die Kundenanforderungen angepasst.
Wärmebehandlung der Stahlgusshülse
Die Wärmebehandlung ist ein wichtiger Fertigungsschritt für die 35CrMoV-Gussstahlhülse, wenn bestimmte mechanische Eigenschaften erforderlich sind.
GW Precision wendet ein ausgereiftes Wärmebehandlungsverfahren auf Stahlhülsen mit spezifischen mechanischen Anforderungen an. Nach der Wärmebehandlung werden entsprechende Prüfungen der mechanischen Eigenschaften durchgeführt, um den Zustand des Endprodukts zu verifizieren.
Das Wärmebehandlungsverfahren ist darauf ausgelegt, die erforderliche Härte und Festigkeit zu erzielen und gleichzeitig die für die Walzwerksanwendung notwendigen mechanischen Eigenschaften zu erhalten. Die Prüfung der mechanischen Eigenschaften erfolgt zusammen mit der herkömmlichen Maßprüfung, um den Produktzustand hinsichtlich Materialverhalten und Bearbeitungsgenauigkeit zu beurteilen.
Für diese Gussstahlhülse aus 35CrMoV umfasst die typische wärmebehandelte Leistung Folgendes:HRC 48–52 Härte,Zugfestigkeit 1500–1800 MPa,1200–1400 MPa Streckgrenze,10–15% Dehnung, UndSchlagzähigkeit 20–40 J/cm²Die Anforderung an die Hochtemperaturhärte ist≥HRC 38 bei 600 °C nach einstündiger HaltezeitDie
Der abschließende Wärmebehandlungszustand wird gemäß den vom Kunden vorgegebenen Anforderungen an die mechanischen Eigenschaften und den geltenden Prüfkriterien gesteuert.
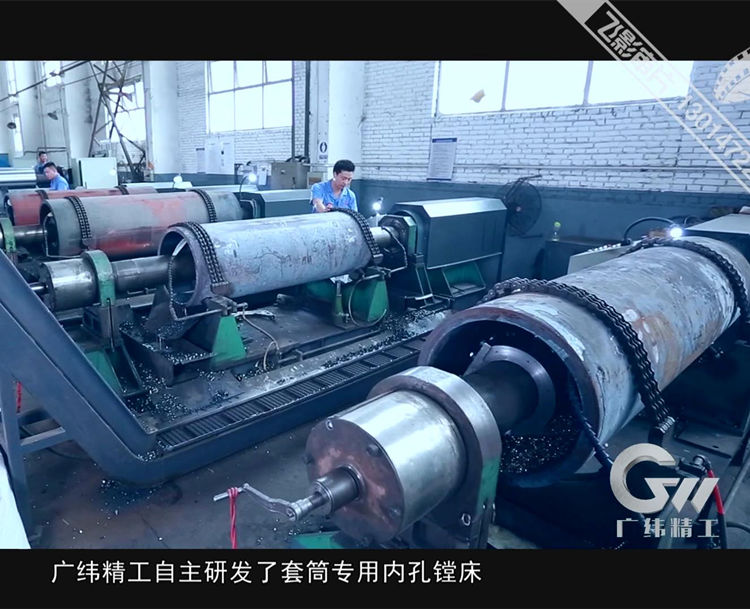
Spezielle Lochbohrmaschine
Eine der wichtigsten Fertigungsmöglichkeiten für diese Stahlgusshülse ist die firmeneigene, speziell entwickelte Lochbohrmaschine. Die Anlage wurde von GW Precision erforscht und entwickelt und hat sich bewährt.nationales PatentDie
Die speziell entwickelte Maschine zeichnet sich durch hohe Steifigkeit und Bearbeitungsgenauigkeit aus. Ihre Bearbeitungsstruktur verwendet eine Rücklaufsperre, die die Werkstückposition während des Bohrvorgangs sichert.
Die Entwicklung und kontinuierliche Verbesserung dieser Spezialausrüstung haben GW Precision geholfen, ein integriertes Bearbeitungssystem für große Stahlhülsen zu etablieren. Das System konzentriert sich auf die SteuerungKonzentrizität, Zylindrizität, Symmetrie und dynamisches Gleichgewichtwährend des gesamten Herstellungsprozesses.
Spezifische Maßtoleranzen und geometrische Genauigkeitstoleranzen werden strikt nach den Zeichnungen und technischen Anforderungen des Kunden kontrolliert, anstatt eine feste Toleranz unabhängig von der eigentlichen Produktkonstruktion anzuwenden.
Präzisionsbohren des Stahlhülsenrohlings
Der Rohling für die Gussstahlhülse wird zunächst auf der von GW Precision entwickelten Spezialbohrmaschine bearbeitet.
Beim Bohren kann der Hülsenrohling so justiert werden, dass die Vorder- und Hinterkante der Bohrung konzentrisch ausgerichtet sind. Diese Positionierungsmethode trägt zu stabilen Schnittbedingungen und einer höheren Bearbeitungsgenauigkeit bei.
Beim Zerspanungsprozess bleibt das Werkstück fixiert, während sich der Werkzeugschaft dreht, um die Innenbohrung zu bearbeiten. Dieses Bearbeitungsverfahren vermeidet Fehler, die durch die Rotation des Werkstücks entstehen können, wie z. B. Kegel- und andere Formfehler.
Eine gleichmäßige Spanabfuhr während der Bearbeitung trägt zur Verbesserung der Oberflächenbeschaffenheit bei und verringert die Gefahr von Kratzern durch Späne. Diese Prozessmerkmale sind besonders wichtig bei der Bearbeitung von Stahlhülsen mit großem Durchmesser und großer Länge, da die Bearbeitungsstabilität die endgültige geometrische Genauigkeit direkt beeinflusst.
Doppelt selbstzentrierende CNC-Bearbeitung
Nach dem Bohren und Ausdrehen der Löcher wird die Stahlgusshülse weiterverarbeitet.doppelt selbstzentrierende CNC-WerkzeugmaschineEntwickelt aus der langjährigen Forschung und Erfahrung von GW Precision im Bereich der hochpräzisen Bearbeitung großformatiger Bauteile.
An beiden Enden der Hülse sind hydraulische Spannfutter angebracht. Diese Spannfutter können die beiden Enden der Innenbohrung schnell positionieren und die Konzentrizität zwischen dem vorderen und hinteren Abschnitt der Innenbohrung innerhalb der zulässigen Toleranz gewährleisten.
Nach der Positionierung bearbeitet die Werkzeugmaschine die äußere Zylinderfläche und kontrolliert dabei die Konzentrizität zwischen Innen- und Außenkreis innerhalb des zulässigen Toleranzbereichs.
Die konischen Kreise der Innenbohrungen an beiden Enden werden ebenfalls bearbeitet und kontrolliert, um die Konzentrizität innerhalb der vorgegebenen Toleranz zu gewährleisten. Dieses doppelt selbstzentrierende Bearbeitungsverfahren ist besonders vorteilhaft für große Stahlhülsen, da das Verhältnis zwischen Innenbohrung, Außendurchmesser und den Bezugsflächen an beiden Enden die Genauigkeit der Endmontage direkt beeinflusst.
Geometrische Genauigkeit und Prozesssteuerung
Bei einer großen Stahlgusshülse für Kupferfolienwalzwerke reicht die Maßgenauigkeit allein nicht aus, um das Endprodukt zu beurteilen. Auch das Verhältnis zwischen den verschiedenen bearbeiteten Oberflächen muss kontrolliert werden.
Das integrierte Bearbeitungssystem von GW Precision konzentriert sich daher auf mehrere wichtige geometrische Merkmale, darunterKonzentrizität, Zylindrizität und SymmetrieDiese Parameter werden während des gesamten Verarbeitungsprozesses kontrolliert und nicht erst bei der Endkontrolle berücksichtigt.
Die speziell dafür vorgesehene Lochbohrmaschine, die doppelt selbstzentrierende CNC-Werkzeugmaschine und die damit verbundenen Präzisionsbearbeitungsprozesse arbeiten zusammen, um stabile Bearbeitungsreferenzen für die Stahlhülse zu schaffen.
Die spezifischen Maß- und Formtoleranzen werden gemäß den Zeichnungen und technischen Anforderungen des Kunden festgelegt. Dadurch kann die Stahlgusshülse für verschiedene Konfigurationen von Kupferfolienwalzwerken und unterschiedliche Schnittstellen gefertigt werden, ohne dass nicht unterstützte Standardmaße verwendet werden müssen.
Dynamischer Auswuchttest
Die dynamische Wuchtung ist ein wichtiger Prüfpunkt für eine große rotierende Stahlhülse, die in Walzwerksmaschinen verwendet wird.
Zusätzlich zur herkömmlichen Dimensionsprüfung und Prüfung der mechanischen Eigenschaften nach der Wärmebehandlung führt GW Precision eine dynamische Auswuchtprüfung durch, um die Qualität der Gussstahlhülsenprodukte weiter zu überprüfen.
ARingriemen-Dynamikwuchtmaschineist verfügbar für100% dynamische Auswuchtprüfungder Stahlgusshülsen. Die Auswuchtprüfung hilft, Restunwuchten zu erkennen, die den Rotationszustand des Bauteils beeinträchtigen könnten.
Bei großen rotierenden Bauteilen ist die dynamische Wuchtung eng mit einem stabilen Betrieb verbunden. Daher wird die dynamische Wuchtung zusammen mit Maßgenauigkeit, geometrischer Genauigkeit und den mechanischen Eigenschaften nach der Wärmebehandlung in den Prüfprozess integriert.
Kundenspezifische Gussstahlhülse für Kupferfolienwalzwerke
Die Gussstahlhülse 35CrMoV wird für Anwendungen in Kupferfolienwalzwerken gefertigt und kann nach Kundenzeichnungen und technischen Anforderungen angepasst werden. Die verfügbaren Produktspezifikationen in den aktuellen Daten umfassen:565 × 505 × 1600 mmUnd665 × 605 × 2000 mmDie
Der Fertigungsprozess von GW Precision umfasst Material- und Gussqualitätskontrolle, Schleuderguss, Wärmebehandlung, spezielle Lochbohrung, Präzisionsbohren, doppelt selbstzentrierende CNC-Bearbeitung und dynamische Auswuchtprüfung.
Die Kombination dieser Prozesse dient der stabilen Kontrolle des Materialzustands, der mechanischen Eigenschaften, der Maßgenauigkeit und der geometrischen Genauigkeit der Stahlhülse. Bei Produkten mit spezifischen mechanischen Eigenschaften erfolgt eine Wärmebehandlung gemäß den geltenden technischen Anforderungen, gefolgt von entsprechenden Prüfungen der mechanischen Eigenschaften.
Für die Präzisionsbearbeitung bietet die von GW Precision entwickelte Spezialbohrmaschine ein stabiles Bearbeitungsverfahren für große Hülsenrohlinge. Der nachfolgende doppelt selbstzentrierende CNC-Bearbeitungsprozess steuert das Verhältnis zwischen den inneren und äußeren Zylinderflächen sowie die Geometrie der beiden Innenbohrungen.