



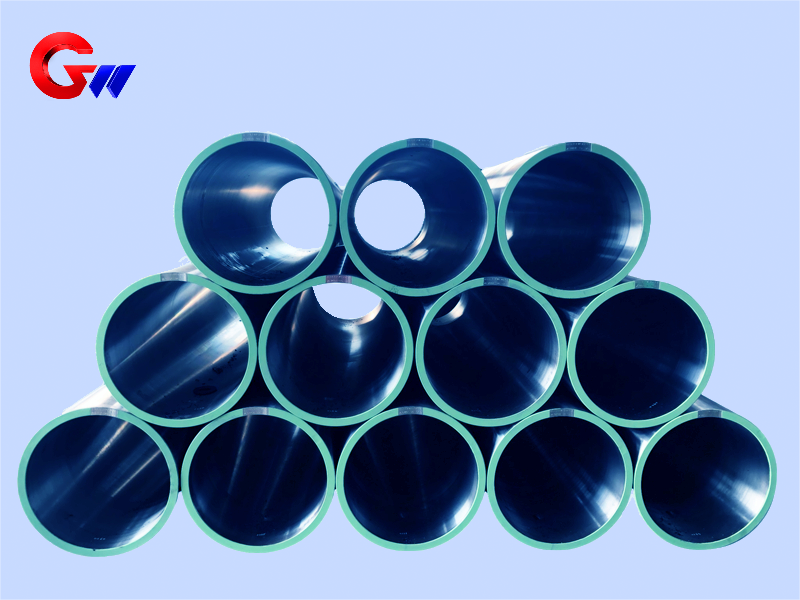
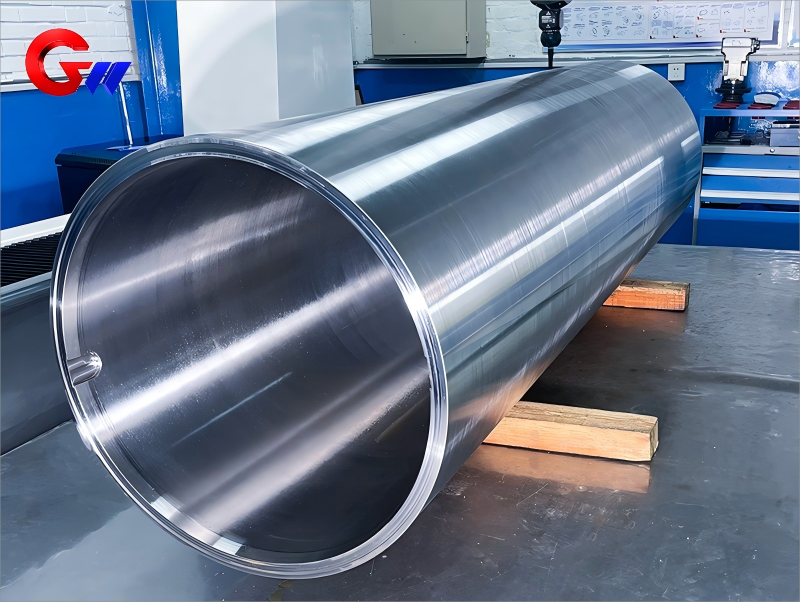
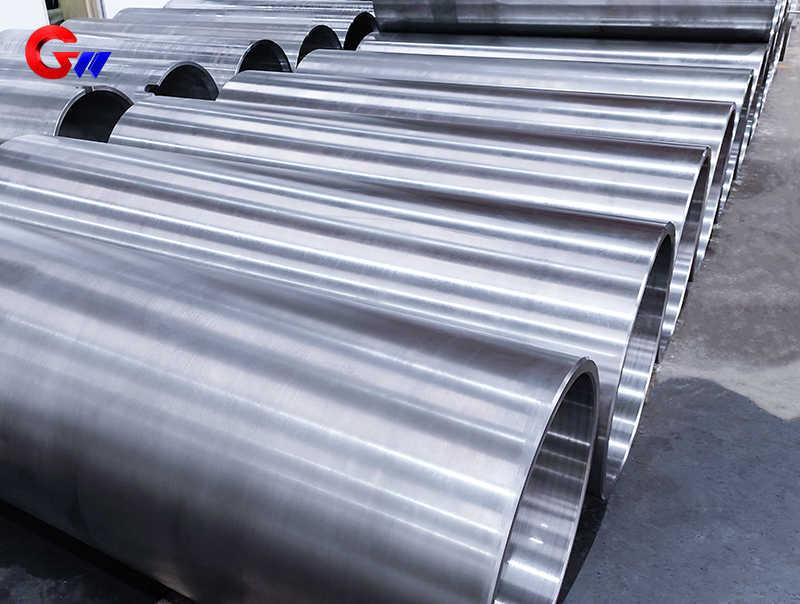
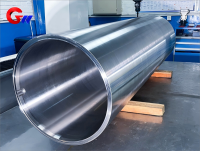
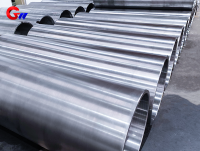
Kundenspezifische Spule aus 35CrMoV-Stahl für Kaltwalzwerksmaschine
Die kundenspezifische Spule aus 35CrMoV-Stahl für Kaltwalzwerke wird aus hochfestem und zähem legiertem Baustahl gefertigt. Nach dem Abschrecken und Anlassen bei hohen Temperaturen bietet 35CrMoV eine ausgewogene Kombination aus Festigkeit, Zähigkeit, Dauerfestigkeit und Hochtemperaturverhalten und eignet sich daher ideal für hochbelastete und hochpräzise rotierende Bauteile in Kaltwalzwerken.
GW Precision fertigt Spulen aus 35CrMoV-Stahl gemäß Kundenzeichnungen, Gerätekonfiguration, Maßvorgaben, Bearbeitungstoleranzen, Wärmebehandlungsanforderungen und Prüfnormen.
Produktart: Kundenspezifische Spule aus 35CrMoV-Stahl
Material: 35CrMoV
Spezifikation: 665 × 605 × 2000 mm
Anwendung: Kaltwalzwerk
Wärmebehandlung: Abschrecken und Anlassen bei hohen Temperaturen
Zerspanung: Präzisionsbohren, Honen und Schleifen
Dynamischer Ausgleich: Stufe G2.5, ISO 1940
- GW Precision
- China, Luoyang
- Vertragliche Bestimmung
- Die Jahreskapazität der Stahlspule beträgt 4000 Stück.
- Information
Kundenspezifische Spule aus 35CrMoV-Stahl für Kaltwalzwerksmaschine
Die von GW Precision kundenspezifisch gefertigte 35CrMoV-Stahlspule ist für hochbelastete und hochpräzise Anwendungen in Kaltwalzwerken konzipiert. Die Stahlspule wird gemäß den technischen Zeichnungen des Kunden und den spezifischen Anforderungen des Walzwerks gefertigt. Die Standardabmessungen betragen 665 × 605 × 2000 mm; andere Abmessungen sind je nach Anlagenkonfiguration und Anwendungsanforderungen möglich.
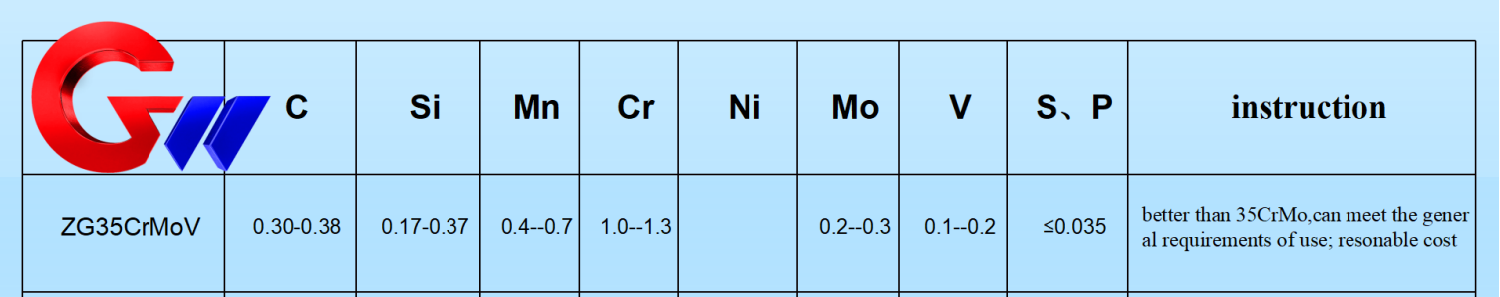
35CrMoV ist ein hochfester und zäher legierter Baustahl. Sein Chrom-Molybdän-Vanadium-Legierungssystem sorgt für gute Härtbarkeit, Dauerfestigkeit und Hochtemperaturfestigkeit. Der Werkstoff eignet sich für Bauteile, die wiederholten mechanischen Belastungen und kontinuierlicher oder hoher Rotation ausgesetzt sind. Ein kontrollierter Schwefel- und Phosphorgehalt trägt zudem zur Reduzierung der thermischen Sprödigkeit und zur Verbesserung der Schlagzähigkeit bei.
Den beigefügten Materialdaten zufolge umfasst die typische chemische Zusammensetzung von 35CrMoV 0,30–0,38 % C, 0,80–1,10 % Cr, 0,20–0,30 % Mo und 0,10–0,20 % V, wobei das Verhältnis von Schwefel zu Phosphor auf ≤ 0,015 % kontrolliert wird. Diese Legierungselemente bilden die Grundlage für die erforderliche Festigkeit, Zähigkeit, Härtbarkeit und Dauerfestigkeit unter anspruchsvollen Betriebsbedingungen.
Mechanische Eigenschaften von 35CrMoV
Die mechanischen Eigenschaften des Stahlspulenmaterials wurden nach dem Abschrecken und Anlassen bei hoher Temperatur untersucht. Die typische Zugfestigkeit liegt bei 900–1100 MPa, die Streckgrenze bei 750–950 MPa. Die Bruchdehnung beträgt ≥12 % bezogen auf eine Messlänge von 5d, wobei d den Probendurchmesser bezeichnet. Die Schlagzähigkeit liegt bei Raumtemperatur bei ≥50 J, die Härte im abgeschreckten und angelassenen Zustand bei HRC 28–35 und die Querschnittsschrumpfung bei ≥45 %.
Zu den relevanten Prüfnormen für diese Eigenschaften gehören GB/T 228.1 (ISO 6892) für Zugversuche, GB/T 229 (ISO 148) für Schlagversuche und GB/T 230.1 für Härteprüfungen.
Für Anwendungen unter dynamischer Belastung ergibt sich gemäß den bereitgestellten technischen Daten eine Dauerfestigkeit von ca. 450–500 MPa bei 10⁶ Lastwechseln an einer glatten Probe. Aufgrund dieser Dauerfestigkeit eignet sich der Werkstoff für Bauteile, die im Walzwerksbetrieb wiederholten Belastungen ausgesetzt sind. Die tatsächliche Leistungsfähigkeit hängt vom Werkstoffzustand, der Wärmebehandlung, der Geometrie, der Oberflächenbeschaffenheit und den Betriebsbedingungen ab.
Wärmebehandlung und Hochtemperaturverhalten
Die Wärmebehandlung ist ein wichtiger Bestandteil der Herstellung der Spule aus 35CrMoV-Stahl. Beim Abschrecken wird das Material auf ca. 850–880 °C erhitzt und anschließend in Öl abgekühlt, um das gewünschte martensitische Gefüge zu erzielen. Nach dem Abschrecken erfolgt das Anlassen bei ca. 550–650 °C.
Die Anlasstemperatur kann je nach geforderter Festigkeit und Zähigkeit angepasst werden. Im Allgemeinen führt eine Erhöhung der Anlasstemperatur zu einer geringeren Festigkeit, während die Zähigkeit zunimmt. Die abschließende Wärmebehandlung muss daher entsprechend den Anforderungen an die mechanischen Eigenschaften der Stahlspule und ihrem vorgesehenen Einsatz im Kaltwalzwerk gewählt werden.
Nach geeignetem Abschrecken und Anlassen behält 35CrMoV seine Festigkeit bis ca. 400 °C und ist unter bestimmten Bedingungen kurzzeitig bis ca. 500 °C beständig. Molybdän trägt zur Hochtemperaturfestigkeit und Kriechfestigkeit bei, während das Cr-Mo-V-Legierungssystem die mechanischen Gesamteigenschaften des Werkstoffs unterstützt.
Anforderungen an die Präzisionsbearbeitung
Die Spule aus 35CrMoV-Stahl erfordert nach der Wärmebehandlung eine präzise Bearbeitung. Die Innenbohrung, der Außendurchmesser, die zylindrischen Oberflächen und die Lagerflächen müssen den für das Produkt festgelegten Maß- und Geometrieanforderungen entsprechen.
Die Innenbohrung entspricht der Güteklasse IT6 mit einer Passungsanforderung H6 und einer Oberflächenrauheit von Ra ≤ 0,8 μm. Der Außendurchmesser entspricht der Güteklasse IT7 mit einer Passungsanforderung h7 und einer Oberflächenrauheit von Ra ≤ 1,6 μm. Die Zylindrizität beträgt ≤ 0,01 mm/100 mm, die Koaxialität der Lagerpassfläche ≤ 0,02 mm.
Präzisionsbohren und -honen dienen der Erzielung der erforderlichen Maßgenauigkeit und Oberflächengüte der Innenbohrung. Für die äußere Zylinderfläche wird Rundschleifen eingesetzt, um die erforderliche Maßgenauigkeit und Oberflächenqualität zu erreichen und gleichzeitig das Risiko thermischer Verformung zu minimieren.
Bei einer großen, rotierenden Stahlspule müssen Maß- und Formgenauigkeit gleichermaßen gewährleistet sein. Das Verhältnis zwischen Innenbohrung, Außendurchmesser und Rotationsachse beeinflusst direkt die Endmontage und den Rotationszustand. Daher müssen die Wahl des Bearbeitungsbezugs, die Bearbeitungsreihenfolge sowie die Bohr-, Hon- und Schleifprozesse aufeinander abgestimmt werden, um die erforderliche Zylindrizität und Koaxialität sicherzustellen.

Dynamische Auswuchtprüfung und Inspektion
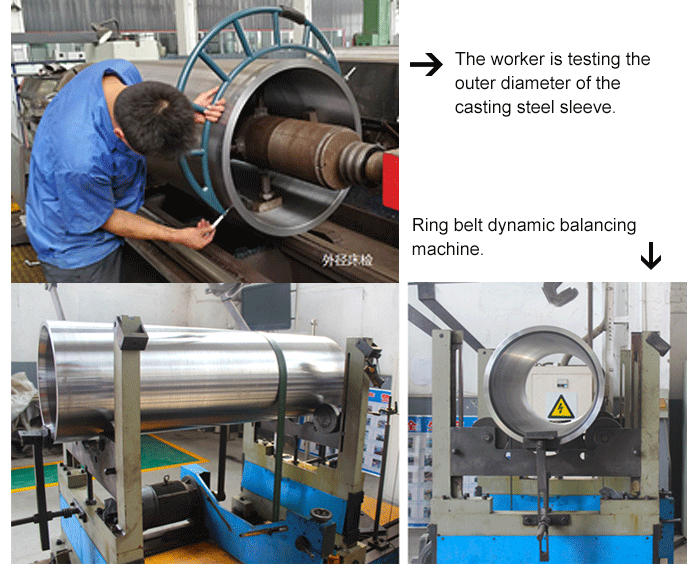
Die dynamische Auswuchtung ist eine wichtige Qualitätsanforderung für Stahlspulen, die in rotierenden Kaltwalzwerken eingesetzt werden. Bei hohen Drehzahlen der Spule kann eine ungleichmäßige Massenverteilung zusätzliche Zentrifugalkräfte und Vibrationen verursachen. Daher ist neben der herkömmlichen Maßprüfung auch eine dynamische Auswuchtung des Endprodukts erforderlich.
GW Precision kann mit einer Ringriemen-Wuchtmaschine eine 100%ige dynamische Wuchtungsprüfung durchführen. Die vorgegebene technische Anforderung sieht eine Restunwucht bis zum Niveau G2,5 gemäß ISO 1940 vor.
Die Qualitätsprüfung umfasst auch die Prüfung der mechanischen Eigenschaften nach der Wärmebehandlung sowie die herkömmliche Maßprüfung. Der Prüfprozess deckt die kritischen Abmessungen, den Oberflächenzustand, die geometrische Genauigkeit, die mechanischen Materialeigenschaften und den dynamischen Auswuchtzustand der fertigen Stahlspule ab.
Bei kundenspezifischen Produkten können die Prüfanforderungen anhand der Kundenzeichnungen, technischen Spezifikationen, Qualitätsstandards und Anwendungsanforderungen festgelegt werden. Dadurch kann der Endprüfprozess direkt auf die tatsächliche Kaltwalzwerksanlage abgestimmt werden.
Überlegungen zur Schweißreparatur
Sollte eine Schweißreparatur an einer Spule aus 35CrMoV-Stahl erforderlich sein, müssen beim Schweißprozess die Eigenschaften des hochfesten legierten Stahls und sein Wärmebehandlungszustand berücksichtigt werden. Gemäß den technischen Vorgaben ist das Material vor dem Schweißen auf ca. 200–300 °C vorzuwärmen.
Nach einer Schweißreparatur ist eine Spannungsarmglühung erforderlich, um die Schweißrestspannungen abzubauen und die Maßstabilität zu gewährleisten. Das konkrete Schweißverfahren richtet sich nach der Reparaturstelle, dem Werkstoffzustand, dem Schweißverfahren, dem Wärmebehandlungszustand und den geltenden technischen Anforderungen.
Bei Präzisionsstahlspulen sollte nach einer Schweißreparatur eine entsprechende Inspektion und gegebenenfalls eine Maßprüfung erfolgen, um sicherzustellen, dass das reparierte Bauteil weiterhin die erforderlichen Bearbeitungs- und Montagetoleranzen erfüllt.
Verpackung und Produktschutz
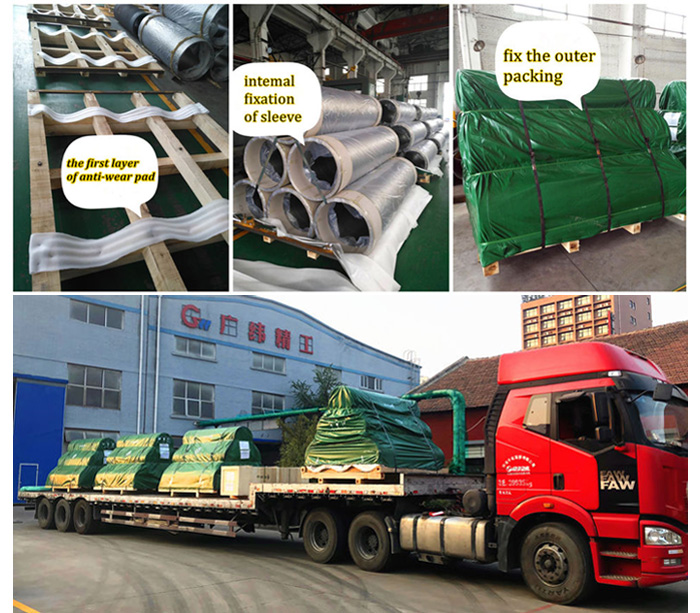
GW Precision verfügt über ein erfahrenes Verpackungsteam und etablierte Verpackungsverfahren für Präzisionsstahlspulen. Die Verpackung schützt die 35CrMoV-Stahlspule während Lagerung, Transport, Handhabung und Auslieferung und minimiert das Risiko von Verlust oder Beschädigung.
Auch beim Verpacken wird auf die Produktreinheit geachtet. Die Oberfläche der Stahlspule wird vor dem Verpacken geprüft und gereinigt, um Verunreinigungen während Transport und Lagerung zu vermeiden.
GW Precision fertigt kundenspezifische Spulen aus 35CrMoV-Stahl gemäß den Anforderungen des Kunden. Dies umfasst Material, Spezifikation, Wärmebehandlung, Bearbeitungsgenauigkeit, dynamisches Auswuchten, Prüfung und Verpackung. Der Produktionsprozess zielt darauf ab, eine Stahlspule zu liefern, die für hochbelastete und hochpräzise Anwendungen in Kaltwalzwerken geeignet ist und gleichzeitig die vorgegebenen Material- und Maßvorgaben erfüllt.
Wichtige Überlegungen für Stahlspulen für Kaltwalzwerke
Schweißreparatur: Beim Schweißen von 35CrMoV ist ein Vorwärmen (200-300 ℃) und anschließendes Spannungsarmglühen erforderlich.



