Kundenspezifische 35CrMoV-Stahlhülse für Aluminiumbandwalzwerk
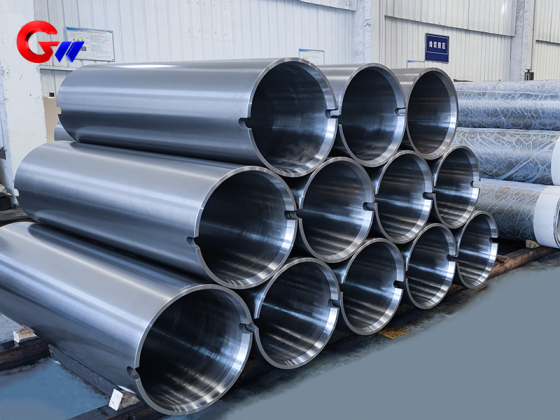
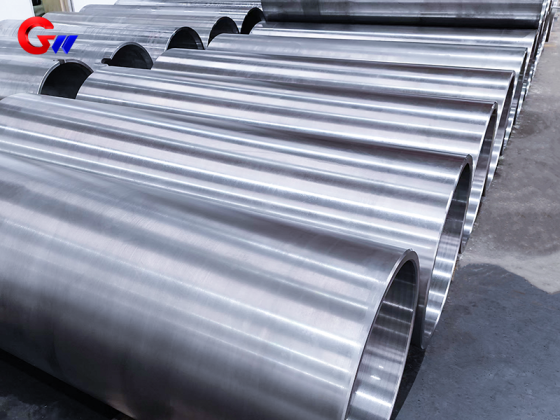
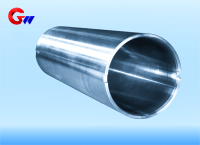
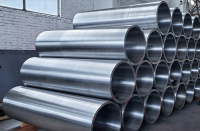
Hülsen aus 35CrMoV-Stahl finden breite Anwendung beim Walzen von Aluminiumfolien, Aluminiumblechen, Edelstahlfolien und -bändern. Für hochpräzise Walzanlagen sind Rundlaufgenauigkeit, dynamische Auswuchtung und Dimensionsstabilität der Hülsen wichtige Leistungsanforderungen. Der von GW Precision Technology hergestellte Rohling für Hülsen aus 35CrMoV-Stahl wird im Schleudergussverfahren gefertigt und bietet somit eine optimale Ausgangsstruktur für die nachfolgende Wärmebehandlung, Präzisionsbearbeitung und Oberflächenveredelung.
- GW Precision
- China, Luoyang
- Vertragliche Bestimmung
- Die Jahreskapazität der Stahlspule beträgt 4000 Stück.
- Information
Kundenspezifische 35CrMoV-Stahlhülse für Aluminiumbandwalzwerk
DerHülse aus 35CrMoV-Stahl für AluminiumbandwalzwerkeEs handelt sich um ein kundenspezifisches, hochfestes und verschleißfestes Bauteil, das für Walzanlagen entwickelt wurde, die hohe Maßgenauigkeit, stabilen Lauf und hohe Oberflächenqualität erfordern. Stahlhülsen, die beim Walzen von Aluminiumfolien, Aluminiumblechen, Edelstahlfolien und -bändern eingesetzt werden, sind mechanischen Belastungen, thermischen Einflüssen, Walzöl und relativen Mikrobewegungen ausgesetzt. Daher muss der Fertigungsprozess Materialeigenschaften, Rundlaufgenauigkeit, dynamische Auswuchtung, Oberflächenhärte und Dimensionsstabilität gleichermaßen berücksichtigen.
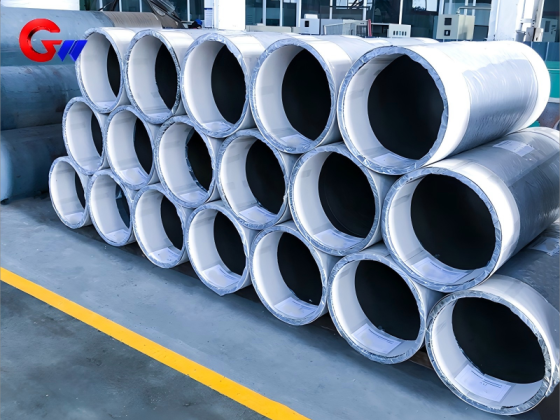
DerDer von GW Precision Technology hergestellte Hülsenrohling aus 35CrMoV-Stahl wird im Schleudergussverfahren gewonnen.Der im Schleudergussverfahren hergestellte Rohling bildet die Grundlage für die nachfolgende Wärmebehandlung, Bearbeitung und Oberflächenveredelung. Die fertige Hülse kann an die Abmessungen und technischen Anforderungen der Aluminiumbandwalzanlage des Kunden angepasst werden.
Anwendung in Aluminiumbandwalzwerken
In Sechs- und Zwölfwalzen-Walzwerken kann die kundenspezifische Hülse aus 35CrMoV-Stahl in Verbindung mit Zwischen- oder Stützwalzen eingesetzt werden. Eine ihrer Hauptfunktionen ist die Verstärkung der Walzenlagerung und die Aufnahme der beim Walzen von Aluminiumbändern entstehenden radialen Biegekräfte. Die mitgelieferten Anwendungsdaten geben einen typischen Lastbereich von300–600 MPaDie
Bei Hochgeschwindigkeitswalzwerken ist die Einhaltung der Maß- und Dynamikgenauigkeit ebenfalls wichtig. Bei Walzgeschwindigkeiten von ca.10–25 m/sDie Hülse ist so konstruiert, dass sie die Kontrolle von Rollspaltschwankungen unterstützt.≤0,005 mmDiese Anforderung legt besonderen Wert auf Rundlaufgenauigkeit, Bearbeitungsgenauigkeit und dynamische Auswuchtung.
Die Hülse trägt auch zum Wärmemanagement während des Walzens bei. Durch die Walzreibung entsteht Wärme, und die momentane Temperatur im Kontaktbereich kann etwa erreichen.200–250 °CDaher müssen Material und Oberflächenbeschaffenheit auch unter wiederholter thermischer und mechanischer Belastung stabil bleiben.
Arbeitsbedingungen beim Aluminiumwalzen
Das Walzen von Aluminium stellt besondere Anforderungen an die Leistungsfähigkeit der Stahlhülse. Da Aluminiumspäne oder Materialpartikel an der Arbeitsfläche haften bleiben können, fordert die beigefügte technische Spezifikation eine Oberflächenhärte von≥HRC45zur Verbesserung der Beständigkeit gegen Anhaften und Oberflächenverschleiß.
Die Hülse kann auch in einer auf Emulsion basierenden Walzölumgebung mit einem pH-Wert von ungefähr8–10Daher wird die Korrosionsbeständigkeit bei der Oberflächenkonstruktion berücksichtigt, insbesondere dort, wo die Hülsenoberfläche über längere Zeiträume Wälzflüssigkeit ausgesetzt ist.
Die mechanische Belastung ist ein weiterer wichtiger Aspekt. Die Anwendungsdaten geben mehr als … an.10 LastzyklenDies deutet auf hohe Anforderungen an die Dauerfestigkeit der Hülse hin. Zusätzlich kann es an der Lagerpassfläche zu Mikrobewegungsverschleiß kommen, wobei ein bestimmter relativer Gleitbetrag von<50 μmDie Hülse erfordert daher eine Kombination aus struktureller Festigkeit, Oberflächenhärte und Beständigkeit gegen Verschleiß durch Mikrobewegungen.
Materialauswahl für 35CrMoV
Die Hülle verwendet35CrMoV-Stahl, ausgewählt aufgrund seiner Kombination aus Festigkeit, Zähigkeit, Verschleißfestigkeit und Eignung für die Wärmebehandlung.
Die typische chemische Zusammensetzung dieses Materials ist:
C: 0,32–0,38 %
Cr: 1,0–1,3 %
Etwa: 0,4–0,6 %
In: 0,1–0,2 %
Vanadium wird hinzugefügt, um zu bildenMC-Hartmetalleund die Kornstruktur verfeinern. Die bereitgestellten Materialdaten deuten auf eine verfeinerte Korngröße hin, die folgender Größe entspricht:ASTM-Güten 10–12Die
Nach dem Härten und Anlassen beträgt die angegebene Zugfestigkeit≥1100 MPaDie Materialdaten geben außerdem eine Bruchzähigkeit von an.KIC ≥90 MPa·m¹/²Für erhöhte Temperaturen wird die Streckgrenzenretentionsrate wie folgt angegeben:>85% bei 300°CDie
Diese Eigenschaften bilden die materielle Grundlage für eine Stahlhülse, die bei Hochgeschwindigkeitswalzen wiederholter mechanischer Belastung, thermischen Einflüssen und Oberflächenverschleiß ausgesetzt ist.
Wärmebehandlung und Dimensionsstabilität
Der wichtigste Wärmebehandlungsprozess umfasstHärten und AnlassenDie
Zum Abschrecken wird folgendes Verfahren angewendet:890 °C × 2 hAnschließend erfolgt eine abwechselnde Kühlung mit Wasser und Luft. Der Anlassprozess ist580 °C × 3 h, wobei die Ölkühlung so gewählt wurde, dass die zweite Art der Anlassversprödung vermieden wird.
Die Dimensionsstabilität wird durch zusätzliche Behandlungsprozesse weiter verbessert. Die bereitgestellten Prozessdaten spezifizierenKryogene Behandlung bei −196°C für 24 h, wobei der Restaustenit auf<3%Die
Ein nachfolgendeBehandlungsdauer bei 200 °C × 8 hDient der Beseitigung von Verarbeitungsspannungen. Diese Behandlungen sollen die Dimensionsstabilität verbessern und den Einfluss von Eigenspannungen auf die fertige Stahlhülse reduzieren.
Oberflächenverstärkung und Korrosionsschutz
Die Oberflächenbearbeitung kann je nach den erforderlichen Arbeitsbedingungen erfolgen. Zu den angebotenen Verstärkungsoptionen gehören:IonennitrierenUndLaserlöschungDie
Für das Ionennitrieren beträgt die spezifizierte Dicke der weißen, hellen Schicht20–30 μmmit einer Oberflächenhärte vonHV1100–1300Diese hohe Oberflächenhärte kann die Beständigkeit gegen Verschleiß und Mikrobewegungsschäden verbessern.
Durch Laserhärten lässt sich ein gehärteter Streifen mit einer Breite von5–8 mmund eine gehärtete Tiefe von1,2–1,5 mmDieses Verfahren kann gewählt werden, wenn eine lokale Oberflächenverstärkung erforderlich ist.
Zum Korrosionsschutz werden folgende Optionen angeboten:QPQ-Salzbad-Verbundbehandlungund Nanokompositbeschichtung. Die QPQ-Behandlung dient der Gewährleistung der Korrosionsbeständigkeit.2–3 Mal höher als VerchromungEine Nanokompositbeschichtung wie z. B.TiAlN + MoS₂kann auch mit einem festgelegten Reibungskoeffizienten angewendet werden.<0,1Die
Verfahren zur Oberflächenbearbeitung von Verbundwerkstoffen
Für Anwendungen, die mehrere Oberflächeneigenschaften erfordern, besteht das angebotene Verbundverstärkungsverfahren aus vier Stufen:
A. Sandstrahlen, Sa3.0-Niveau → B. Ionennitrieren → C. Lasertexturierung → D. Magnetron-Sputterbeschichtung
Die abschließende Beschichtung kann verwendet werdenCrN/AlCrN-Mehrschichtstrukturmit einer Gesamtbeschichtungsdicke von8–10 μmDie angegebene Haftkraft beträgt≥80 N, gemessen durch Ritztests.
Dieses Oberflächenbearbeitungsverfahren kombiniert Oberflächenvorbereitung, Nitrieren, Lasertexturierung und physikalische Gasphasenabscheidung (PVD), um die Oberflächenbeschaffenheit der Stahlhülse zu verbessern. Die spezifische Behandlungskombination kann je nach Walzanwendung und geforderter Verschleiß- und Korrosionsbeständigkeit ausgewählt werden.
Präzisionsanforderungen an Stahlhülsen
Bei Walzmaschinen für Aluminiumbänder und -folien sind die Rundlaufgenauigkeit und die dynamische Auswuchtung der Walzenhülse von entscheidender Bedeutung, da die Hülse Teil einer rotierenden Baugruppe ist. Bei Walzgeschwindigkeiten von10–25 m/sAbweichungen in der Konzentrizität oder der dynamischen Auswuchtung können die Rotationsstabilität und die Rollspaltkontrolle beeinflussen.
GW Precision Technology betrachtet daher den Rohlingsherstellungsprozess, die Wärmebehandlung, die Dimensionsstabilität, die Präzisionsbearbeitung und die Oberflächentechnik als miteinander verbundene Schritte und nicht als unabhängige Arbeitsgänge.
Der im Schleudergussverfahren hergestellte Rohling liefert die Ausgangsform des Bauteils, während die anschließende Wärmebehandlung und Bearbeitung den erforderlichen mechanischen und geometrischen Zustand herstellen.
Das FinaleHülse aus 35CrMoV-StahlDie Fertigung erfolgt nach Kundenzeichnungen und Anwendungsanforderungen für Walzanlagen für Aluminiumbänder. Materialauswahl, Wärmebehandlung, Oberflächenveredelung und Beschichtung können je nach erforderlicher Betriebsumgebung kombiniert werden.
Kundenspezifische Fertigung durch GW Precision Technology
Luoyang Guangwei Precision Technology Co., Ltd.Das Unternehmen befindet sich im Westen des Bezirks Jianxi in der Stadt Luoyang, und Stahlhülsen gehören zu den Hauptproduktkategorien des Unternehmens.
GW Precision Technology fertigt kundenspezifische Stahlhülsen für industrielle Walzanwendungen.Hülse aus 35CrMoV-StahlDer Herstellungsprozess kann das Schleudergießen des Rohlings, das Härten und Anlassen, die Dimensionsstabilitätsbehandlung, die Präzisionsbearbeitung und die Oberflächentechnik umfassen.
Das Produkt ist für Anwendungen im Bereich des Walzens von Aluminiumfolie, Aluminiumblech, Edelstahlfolie und -bändern vorgesehen, bei denen hohe Festigkeit, Verschleißfestigkeit, Rundlaufgenauigkeit, dynamische Auswuchtung und Oberflächengüte gefordert sind. Durch die Kombination der Materialeigenschaften von35CrMoV-StahlDurch anwendungsspezifische Wärmebehandlung und Oberflächenbearbeitung kann die Hülse für verschiedene Walzmaschinen und Arbeitsbedingungen konfiguriert werden.