Kundenspezifische 35CrMoV-Stahlhülse für Kaltwalzwerksmaschine
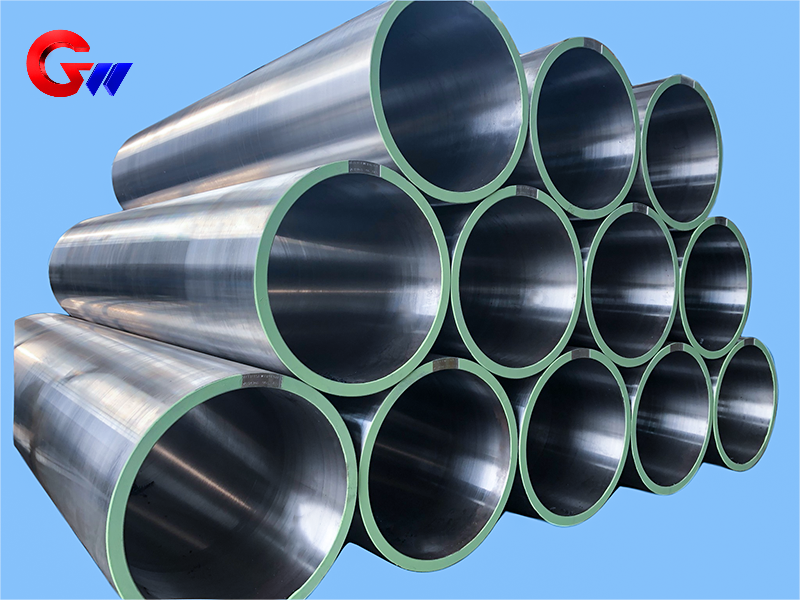
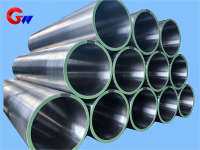
Die Hülse aus 35CrMoV-Stahl für Kaltwalzwerke ist ein kundenspezifisches, hochfestes Bauteil zur Kraftübertragung, Walzenlagerung und präzisen Positionierung in Kaltwalzanlagen. Die Hülse hat die Abmessungen Φ502 × Φ560 × 1700 mm. Im vergüteten Zustand weist sie folgende mechanische Eigenschaften auf: Zugfestigkeit 900–1100 MPa, Streckgrenze 750–950 MPa, Bruchdehnung ≥12 %, Kerbschlagzähigkeit ≥50 J bei Raumtemperatur, Härte 28–35 HRC und Querschnittsschrumpfung ≥45 %. Die Hülse wird durch kontrolliertes Schmieden, Präzisionsbearbeitung, Wärmebehandlung, Oberflächenhärtung und Qualitätskontrolle hergestellt.
- GW Precision
- China, Luoyang
- Vertragliche Bestimmung
- Die Jahreskapazität der Stahlspule beträgt 4000 Stück.
- Information
 Kundenspezifische Hülse aus 35CrMoV-Stahl für Kaltwalzwerksmaschine
DerHülse aus 35CrMoV-Stahl für KaltwalzwerkeEs handelt sich um ein kundenspezifisches mechanisches Bauteil, das für die Kraftübertragung, Walzenunterstützung, Positionierung und den stabilen Betrieb in Kaltwalzanlagen entwickelt wurde. Die Hülse wird aus folgendem Material gefertigt:35CrMoV-Stahlund hat eine bestimmte Größe vonΦ502 × Φ560 × 1700 mmDie
Beim Kaltwalzen ist die Hülse Walzdrehmomenten, radialen Walzkräften, Vibrationen, Stoßbelastungen, Gleitreibung und Temperaturschwankungen ausgesetzt. Daher müssen ihre Materialeigenschaften, Rundlaufgenauigkeit, Zylindrizität, Maßgenauigkeit, Oberflächenhärte und dynamische Auswuchtung entsprechend den Anforderungen des Walzwerks kontrolliert werden.
Mechanische Eigenschaften von 35CrMoV-Stahl
Die angegebenen Daten zu den mechanischen Eigenschaften gelten für35CrMoV-Stahl im vergüteten Zustand, durch Abschrecken mit anschließendem Hochtemperaturanlassen.
Die typischen Leistungswerte sind:
Zugfestigkeit: 900–1100 MPageprüft nach GB/T 228.1 (ISO 6892)
Streckgrenze: 750–950 MPa
Dehnung: ≥12%, mit einer Messlänge von 5d, wobei d der Probendurchmesser ist
Aufprallenergie: ≥50 J bei Raumtemperaturgemäß GB/T 229 (ISO 148)
Härte: HRC 28–35im vergüteten Zustand gemäß GB/T 230.1
Abschnittsschrumpfung: ≥45%
Diese Eigenschaften bieten eine Kombination aus Festigkeit, Zähigkeit und Verformungsbeständigkeit für eine Stahlhülse, die in Kaltwalzanlagen wiederholter mechanischer Belastung ausgesetzt ist.
Materialvergleich
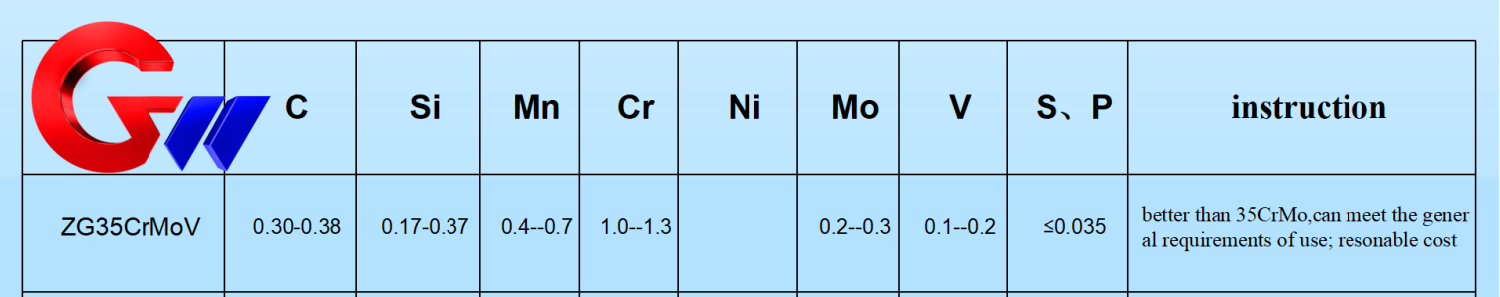
Im Vergleich zu anderen Cr-Mo-Legierungsstählen, die für Stahlhülsenanwendungen verwendet werden,35CrMoVbietet eine ausgewogene Kombination aus Stärke und Zähigkeit.
Zum Vergleich sind im beigefügten Materialvergleich folgende typische Werte angegeben:
| Material | Kohlenstoffgehalt | Vanadiumgehalt | Zugfestigkeit | Hauptmerkmale |
|---|---|---|---|---|
| 35CrMoV | 0,32–0,40 % | 0,10–0,20 % | 900–1100 MPa | Umfassende Festigkeit und Zähigkeit, relativ niedrige Kosten |
| 42CrMo | 0,38–0,45 % | — | 1000–1200 MPa | Höhere Festigkeit, aber etwas geringere Zähigkeit |
| 34CrNiMo6 | 0,30–0,38 % | — | 1000–1300 MPa | Hohe Zähigkeit und Dauerfestigkeit, einschließlich Nickel |
Die Wahl von 35CrMoV bietet ein praktikables Gleichgewicht zwischen mechanischer Leistungsfähigkeit und Herstellungskosten für kundenspezifische Kaltwalzwerksstahlhülsen.
Funktion in Kaltwalzwerken
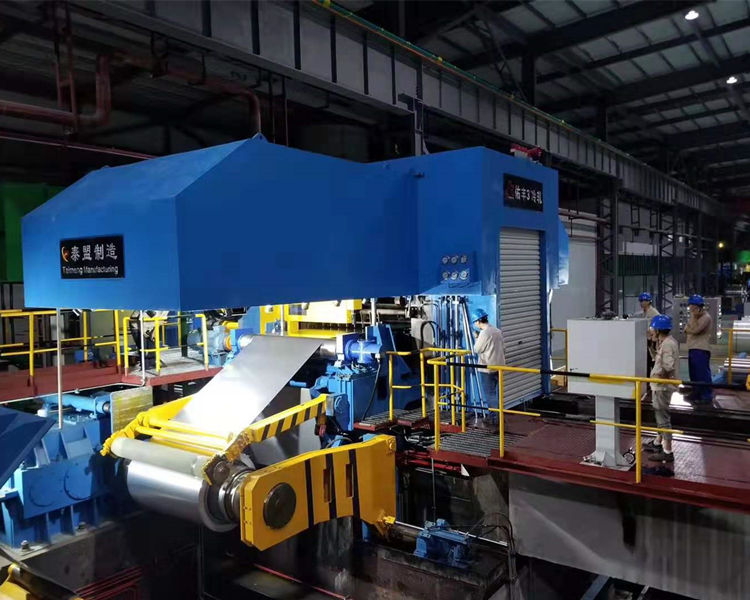
Die maßgeschneiderteHülse aus 35CrMoV-StahlErfüllt mehrere Funktionen in einem Kaltwalzwerk.
Erstens bietet esKraftübertragung und UnterstützungDie Hülse verbindet das Walzwerk mit der Getriebewelle und überträgt ein Walzdrehmoment, das bis zu2000 kN·m oder mehrund widersteht radialen Rollkräften im Bereich von ungefähr500–3000 Tonnengemäß den bereitgestellten Anwendungsdaten.
Zweitens bietet die HüllePräzisionspositionierungDie vorgegebene Koaxialität zwischen Walzwerk und Getriebesystem beträgt≤0,02 mmDie Aufrechterhaltung dieser Beziehung trägt dazu bei, Ausrichtungsprobleme wie Streifenabweichungen und ungleichmäßige Streifendicken zu reduzieren.
Drittens trägt die Hülle dazu beiErmüdungsbeständigkeit und VibrationsdämpfungKaltwalzanlagen können Vibrationen und Stoßbelastungen ausgesetzt sein, einschließlich dynamischer Kräfte, die durch plötzliche Änderungen der Durchflussrate verursacht werden. Die Walzhülse muss daher über ausreichende Festigkeit und Zähigkeit verfügen, um wiederholter Belastung standzuhalten.
Verschleißfestigkeit und thermische Stabilität
Die Kontaktfläche zwischen der Stahlhülse und den Lager- oder Wälzkörpern kann dauerhaft Gleitreibung erfahren. Die vorgegebene technische Anforderung schreibt eine Oberflächenhärte von … vor.HRC 50–55zur Verbesserung der Verschleißfestigkeit der Kontaktfläche.
Kaltwalzanlagen arbeiten im Allgemeinen mit etwa60–120 °CUnter den angegebenen Betriebsbedingungen muss die Hülse ihre Maßgenauigkeit bei diesen Temperaturen beibehalten, und ihre Wärmeausdehnungseigenschaften müssen mit dem Walzwerksystem kompatibel sein.
Durch die Kombination aus Kernfestigkeit und Oberflächenverstärkung kann die Stahlhülse unterschiedlichen Anforderungen an die innere Materialstruktur und die Arbeitskontaktfläche gerecht werden.
Schmieden und Rohlingsvorbereitung
Der Herstellungsprozess beginnt mit der Rohlingaufbereitung. Das bereitgestellte Verfahren legt die Verwendung von … fest.ESR-Stahlblöckeum einen reineren Materialzustand zu erhalten, mitS und P wurden auf ≤0,015 % kontrolliert.Die
Der Rohling wird geformt durchMehrdirektionales Schmieden bei 1100–850°C, mit einem Schmiedeverhältnis von≥4Dieses Schmiedeverfahren dient dazu, gussbedingte Fehler zu beseitigen und die innere Struktur des Materials zu verbessern.
Nach dem Schmieden wird der Rohling sofort normalisiert bei880 °C × 2 hDurch Normalisieren wird das Korngefüge verfeinert und eine geeignete Ausgangslage für die nachfolgende Bearbeitung und Wärmebehandlung geschaffen.
Präzisionsbearbeitung
Nach dem Schmieden und der ersten Wärmebehandlung wird die Stahlhülse einer Grob- und Feinbearbeitung unterzogen.
Bei der Schruppbearbeitung werden der Außendurchmesser und die Stirnflächen durch Drehen bearbeitet, wobei ein Bearbeitungszugabewert von2–3 mmBohren und Gewindeschneiden werden ebenfalls durchgeführt, mit einer vorgegebenen Gewindegenauigkeit von6HDie
Für den internen Kühlkanal wird Tieflochbohrung verwendet. Die vorgegebene Anforderung sieht einen Bohrungsdurchmesser von … vor.Φ15 ±0,2 mmund Geradlinigkeit von≤0,1 mm/mDie
Das innere Loch wird dann aufgebohrt aufIT7-Genauigkeit, wobei die Zylindrizität auf≤0,01 mmDiese Bearbeitungsvorgänge bilden die geometrische Grundlage für die nachfolgenden Präzisionsschleif- und Honprozesse.
Wärmebehandlung und Oberflächenverfestigung
Der wichtigste Wärmebehandlungsprozess für die 35CrMoV-Stahlhülse istAbschrecken und HochtemperaturanlassenDie
Der angegebene Abschreckprozess ist850 °C, gefolgt von Ölkühlung, gefolgt von Hochtemperatur-Anlassen bei550 °C × 4 hDie resultierende Härte wird angegeben beiHRC 28–32unter Beibehaltung der erforderlichen Kernfestigkeit.
Für die Arbeitsfläche,Ionennitrierenkann angewendet werden. Die angegebene Oberflächenhärte ist≥HV900, mit einer Nitrierschichtdicke von0,3–0,5 mmDen vorliegenden Daten zufolge kann diese Behandlung die Verschleißfestigkeit um etwafünfmalDie
Alternativ dazuLaserlöschungkann zur gezielten Verstärkung der Kontaktfläche verwendet werden. Die angegebene Härte nach dem Laserhärten beträgtHRC 55–60, wobei die Verformung auf<0,03 mmDie
Präzisionsschleifen und -prüfung
Nach der Wärmebehandlung und Oberflächenverfestigung wird die Stahlhülse präzisionsbearbeitet.CNC-Rundschleifmaschinewird zum Präzisionsschleifen verwendet, wobei die Maßtoleranz auf±0,005 mmund Oberflächenrauheit vonRa ≤0,4μmDie
Die innere Bohrung wird anschließend durch Honen weiterbearbeitet, wobei die Rundheit kontrolliert wird auf≤0,005 mmDie
Die Inspektion umfasstUltraschallprüfunggemäß der geliefertenEN 10228-3Standard, ohne Mängel, die größer alsΦ1 mmEigenspannungen können auch mithilfe der folgenden Methode untersucht werden:Röntgenbeugungsmethode, wobei die angegebene Druckspannungsschicht erreicht≥0,2 mmDie
Diese Prüfverfahren gewährleisten eine zusätzliche Kontrolle der inneren Materialqualität, der Bearbeitungsgenauigkeit und der Eigenspannungen der fertigen Stahlhülse.
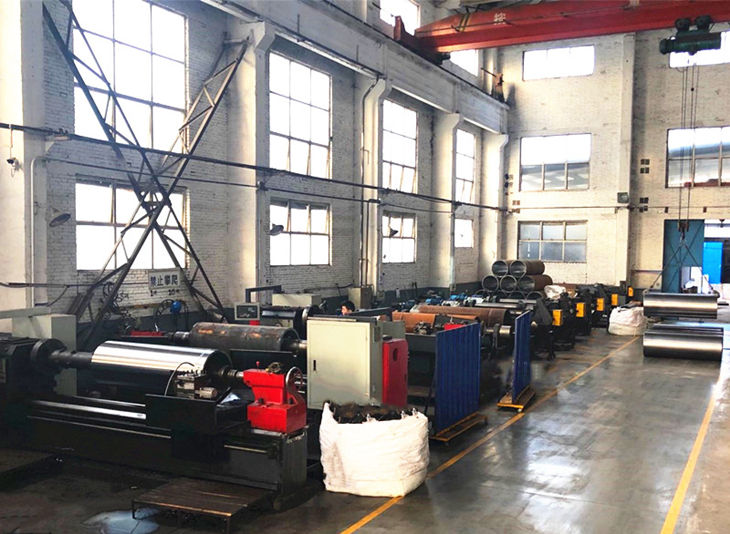
Spezielle Bohrlochbohrausrüstung
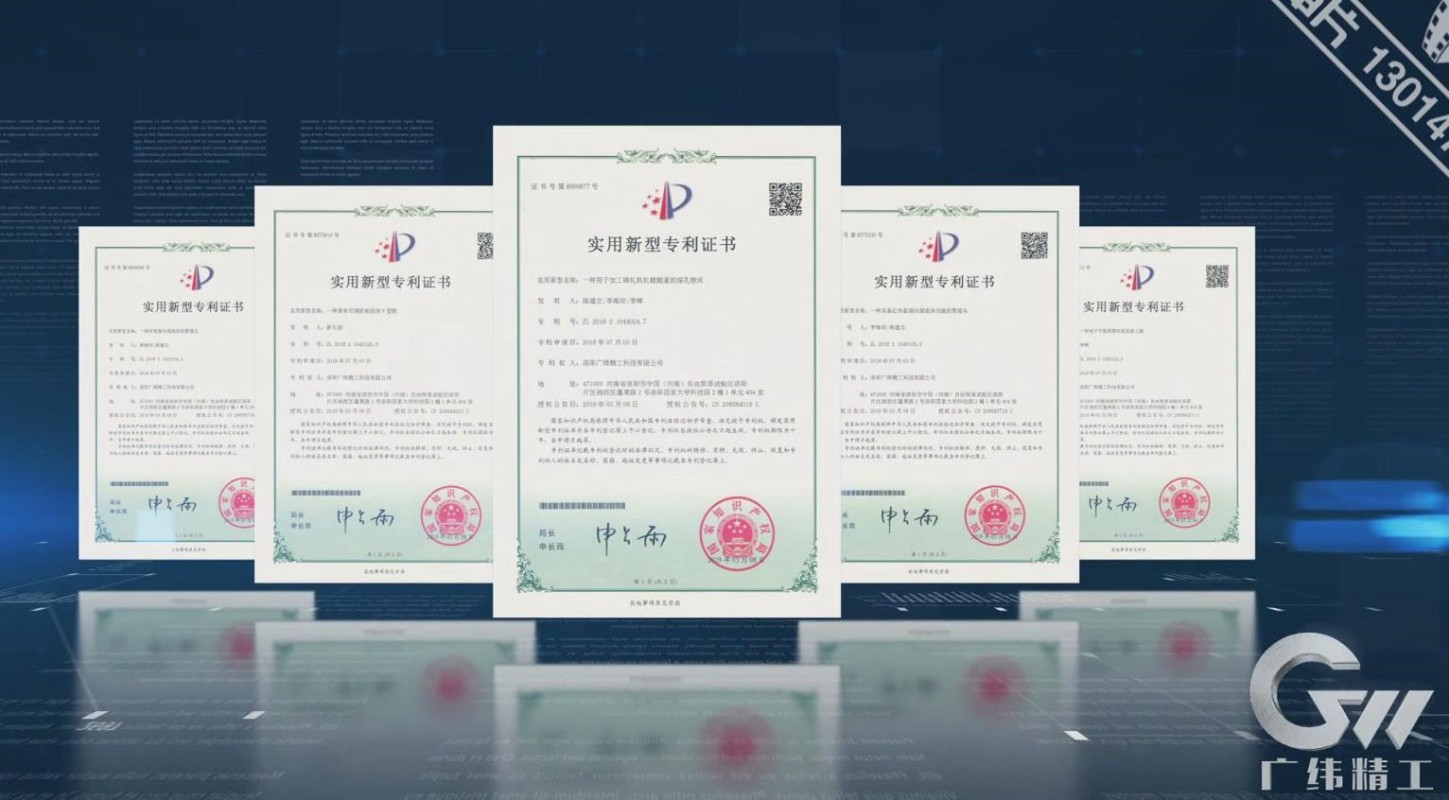
GW Precision Technology verwendet einunabhängig entwickelte, dedizierte Lochbohrmaschinefür die Bearbeitung von Stahlhülsen. Die Anlage wurde vom Unternehmen erforscht und entwickelt und hat einenationales PatentDie
Die Maschine zeichnet sich durch hohe Steifigkeit, eine rücklauffreie Spannvorrichtung und hohe Bearbeitungsgenauigkeit aus. Durch kontinuierliche Verbesserung der Anlage und des Fertigungsprozesses hat GW Precision Technology ein integriertes Bearbeitungssystem zur Steuerung der Bearbeitung entwickelt.Konzentrizität, Zylindrizität, Symmetrie und dynamisches Gleichgewichtaus 35CrMoV-Stahlhülsen.
Die spezifischen Maßtoleranzen und Anforderungen an die geometrische Genauigkeit werden gemäß den Kundenvorgaben für die Stahlhülse gesteuert. Dadurch kann der Fertigungsprozess an unterschiedliche Kaltwalzwerkskonfigurationen und technische Spezifikationen angepasst werden.
Kundenspezifische Stahlhülse für Kaltwalzwerke
DerHülse aus 35CrMoV-Stahlwird gemäß den technischen Anforderungen des Kaltwalzwerks des Kunden gefertigt. Die spezifizierte Größe istΦ502 × Φ560 × 1700 mm, mit kontrollierten mechanischen Eigenschaften, Bearbeitungsgenauigkeit, Oberflächenbeschaffenheit und Inspektionsanforderungen.
Der Fertigungsweg integriertESR-Stahlblockaufbereitung, mehrdirektionales Schmieden, Normalisieren, Schruppen, Tieflochbohren, Innenlochbohren, Härten und Anlassen, Oberflächenveredelung, Präzisionsschleifen, Honen und EndprüfungDie
Dieses integrierte Verfahren soll eine maßgeschneiderte Stahlhülse mit der erforderlichen Kombination aus Festigkeit, Zähigkeit, Verschleißfestigkeit, Maßgenauigkeit und geometrischer Genauigkeit für Anwendungen in Kaltwalzwerken liefern.