




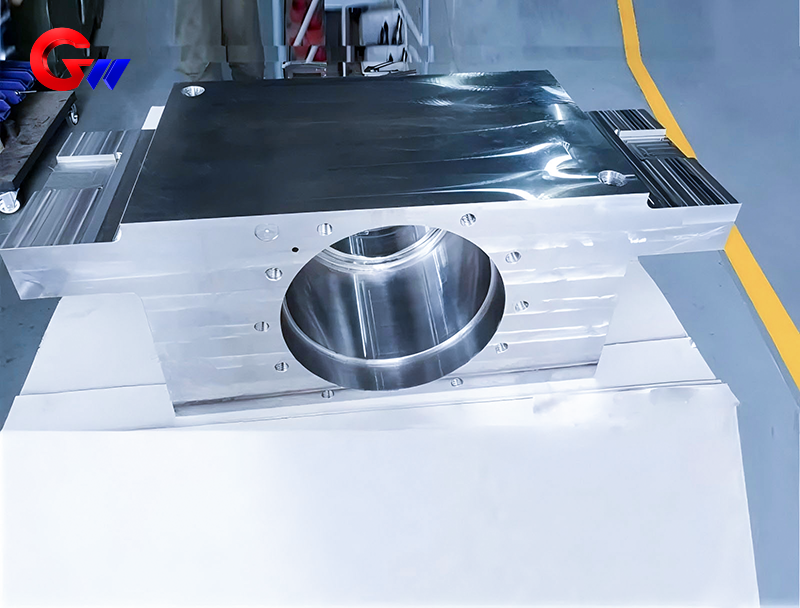
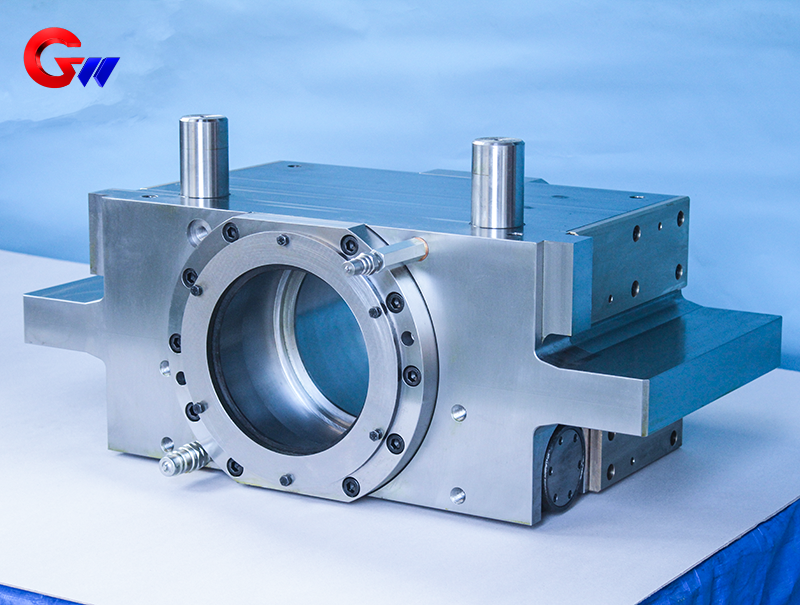
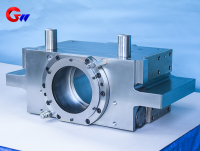
Kaltwalzwerksmaschine mit seitlicher Arbeitsvorrichtung für Wälzlagerblock
Der Arbeitswalzenlagerblock auf der Antriebsseite eines Kaltwalzwerks ist ein wichtiges Bauteil zur Unterstützung und Positionierung der Arbeitswalze auf der Antriebsseite. Er trägt zur Aufrechterhaltung der erforderlichen Ausrichtung und Stabilität der Arbeitswalze während des Walzvorgangs bei und nimmt gleichzeitig die dabei entstehenden Radial- und Axialkräfte auf.
GW Precision Technology fertigt Wälzlagerblöcke gemäß spezifischer Kaltwalzwerkskonfigurationen, Wälzwalzenabmessungen, Kundenzeichnungen, Materialanforderungen und technischen Spezifikationen. Standard- und Sonderanfertigungen sind möglich.
Produkttyp: Antriebsseitiger Wälzlagerblock
Anwendung: Kaltwalzwerk
Hauptwerkstoffe: Stahlguss, Schmiedestahl oder andere spezifizierte Werkstoffe gemäß den Anwendungsanforderungen
Anpassung: Standardmäßige und nicht standardmäßige kundenspezifische Fertigung möglich
- GW Precision
- China, Luoyang
- Vertragliche Bestimmung
- Die Jahreskapazität beträgt 1000 Stück.
- Information
Kaltwalzwerk Antriebsseiten-Arbeitswalzenlagerblock
Der Arbeitswalzenlagerblock auf der Antriebsseite des Kaltwalzwerks ist eine wichtige Stützkomponente in Kaltwalzwerksanlagen. Seine Hauptfunktion besteht darin, die Antriebsseite des Arbeitswalzenlagerblocks zu stützen.
Die Arbeitswalze wird positioniert und befestigt, um eine stabile Verbindung zwischen der Arbeitswalzenbaugruppe und dem Walzwerksrahmen herzustellen. Während des Walzprozesses ist die Arbeitswalze radialen und axialen Kräften, Stoßbelastungen und Betriebsschwingungen ausgesetzt. Der Lagerblock der Arbeitswalze bietet die notwendige Unterstützung und Positionierung für einen stabilen Walzenlauf.
Die präzise Positionierung der Arbeitswalze ist entscheidend für die Maßgenauigkeit und Oberflächenqualität der Walzprodukte. Daher erfordert der Lagerblock eine kontrollierte Bearbeitung seiner Lagerstellen, Montageflächen, Bohrungen und anderer kritischer Merkmale. Die konkreten Maß- und Geometrieanforderungen hängen von der Konfiguration des Kaltwalzwerks, den Walzenabmessungen, der Lageranordnung und den technischen Kundenspezifikationen ab.
GW Precision Technology Co., Ltd. fertigt verschiedene Walzwerklagerblöcke und andere Präzisionsbauteile. Dank langjähriger Fertigungserfahrung verfügt das Unternehmen über einen ausgereiften Bearbeitungsprozess für Wälzlagerblöcke und bietet kundenspezifische Fertigung nach Zeichnungen und technischen Anforderungen.
Funktion des Arbeitsrollenlagerblocks
Die Hauptfunktion des Arbeitswalzenlagerblocks besteht darin, die Arbeitswalze beim Kaltwalzen zu stützen. Der Lagerblock bietet die erforderliche strukturelle Unterstützung für die Arbeitswalzenlageranordnung und trägt dazu bei, die vorgesehene Position der Walze relativ zum Walzwerk beizubehalten.
Beim Walzen wirkt auf die Arbeitswalze radiale und axiale Kräfte, die durch den Walzprozess entstehen. Der Lagerblock überträgt diese Kräfte über seine Tragkonstruktion und Befestigungsflächen. Die Stabilität des Lagerblocks und die Genauigkeit seiner bearbeiteten Oberflächen sind daher entscheidend für den Gesamtbetriebszustand des Walzwerks.
Die präzise Positionierung der Arbeitswalze trägt wesentlich zu einer stabilen Bandverarbeitung bei. Bei Präzisionswalzanwendungen beeinflussen Walzenposition und -ausrichtung die Banddicke, die Oberflächenqualität und die Walzstabilität. Daher müssen Lagerbohrung, Auflagefläche und zugehörige Positionierungselemente innerhalb der vorgegebenen Toleranzen gefertigt werden.
Der Arbeitswalzenlagerblock kann in verschiedenen Kaltwalzwerkskonfigurationen eingesetzt werden. Je nach Produktionslinie können Anwendungen das Präzisionswalzen von kaltgewalztem Bandstahl, Edelstahl, Aluminiumfolie und anderen Metallbandprodukten umfassen.
Die Komponente kann auch in kontinuierlichen Walzlinien, einschließlich kombinierter Säurewalzanlagen, sowie in reversiblen Walzwerken und anderen Kaltwalzanlagen eingesetzt werden. Die genaue Produktkonfiguration richtet sich nach der Walzwerkskonstruktion und den Kundenanforderungen.
Werkstoffe für den Wälzlagerblock
Die Materialauswahl ist ein wichtiger Bestandteil der Fertigung von Wälzlagerblöcken. Das Material muss entsprechend der zu erwartenden Belastung, den strukturellen Anforderungen, den Verschleißbedingungen, den Bearbeitungsanforderungen und der Betriebsumgebung ausgewählt werden.
Die für zugehörige Walzwerkskomponenten bereitgestellten technischen Informationen umfassen geschmiedete Stahlsorten wie beispielsweise45er Stahl, 40Cr und 42CrMofür Bauteile im Zusammenhang mit Arbeitswalzen sowie für Gussstahlsorten wieZG310-570 und ZG270-500für Stützrollen-bezogene Komponenten. Für spezifische Anwendungen von Wälzlagerblöcken sollte das endgültige Material gemäß Kundenzeichnung, Anlagenkonstruktion und geltenden technischen Spezifikationen bestätigt werden.
Gängige Werkstoffkategorien für Walzwerklagerblöcke sind Gusseisen, Sphäroguss, Stahlguss, legierter Stahlguss und Schmiedestahl. Unterschiedliche Werkstoffe bieten verschiedene Kombinationen von Festigkeit, Zähigkeit, Verschleißfestigkeit, Bearbeitbarkeit und Verformungsbeständigkeit.
Grauguss wie HT250 und HT300 bieten beispielsweise gute Druckfestigkeit und Bearbeitungseigenschaften und eignen sich für bestimmte Konstruktionsanwendungen. Sphäroguss-Sorten wie QT400-18 und QT500-7 bieten eine Kombination aus Festigkeit und Zähigkeit und sind dort in Betracht zu ziehen, wo verbesserte mechanische Eigenschaften gefordert sind.
Gussstähle wie ZG270-500 und ZG310-570 bieten eine höhere Belastbarkeit und eignen sich für hochbelastete Walzwerkskomponenten. Legierter Gussstahl, beispielsweise ZG35CrMo, weist durch die Zugabe von Legierungselementen wie Chrom und Molybdän verbesserte mechanische Eigenschaften auf.
Für Anwendungen, die eine höhere Festigkeit erfordern, können geschmiedete Stähle wie 42CrMo oder 34CrNiMo6 je nach den spezifischen Konstruktionsanforderungen ausgewählt werden.
Die endgültige Materialauswahl sollte nicht von der eigentlichen Anwendung im Walzwerk getrennt erfolgen. Walzkraft, Stoßbelastung, Lagerkontaktbedingungen, Verschleißanforderungen, thermische Einflüsse, Produktabmessungen und Kundenvorgaben müssen bei der Bestimmung des geeigneten Materials berücksichtigt werden.
Bearbeitungsgenauigkeit und Lagerbohrungskontrolle
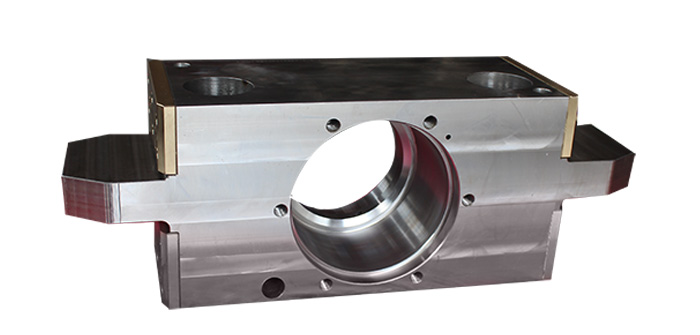
Die Lagerbohrung ist eines der wichtigsten Bearbeitungsmerkmale eines Wälzlagerblocks. Ihre Maßgenauigkeit, geometrische Genauigkeit und ihr Verhältnis zu anderen Auflageflächen können den Einbauzustand der Lagerbaugruppe direkt beeinflussen.
Bei verwandten Anwendungen für Walzwerklagerblöcke kann der Bearbeitungsprozess die Kontrolle der Koaxialität und Zylindrizität der Lagerbohrungen umfassen. Die beigefügte technische Referenz spezifiziert die Koaxialitätskontrolle bis zu …0,02 mmFür entsprechende Lagerbohrungskonstruktionen. Die tatsächliche Toleranz für jedes Produkt ist gemäß Kundenzeichnung und technischer Spezifikation zu ermitteln.
Die Passflächen des Lagerblocks müssen ebenfalls entsprechend bearbeitet werden, um den erforderlichen Kontaktzustand zu erreichen. Je nach Produktkonstruktion und Prozessanforderungen können ausgewählte Passflächen geschliffen oder abgeschabt werden.
Die präzise Bearbeitung der Lagerbohrung und der Passflächen trägt zu einer stabilen Montagefläche für die Lager- und Arbeitswalzenbaugruppe bei. Sie reduziert zudem das Risiko von Maßabweichungen zwischen den zugehörigen Bauteilen während der Montage.
Da Bauteile aus Kaltwalzwerken oft relativ große Abmessungen und komplexe Strukturen aufweisen, ist eine sorgfältige Prozessplanung unerlässlich. Die Bearbeitungsreihenfolge muss Bezugsflächen, Spannverfahren, Bearbeitungszugabe, Bohrungsposition und Anforderungen an die Endprüfung berücksichtigen.
Wärmebehandlung und Oberflächenbehandlung
Die Wärmebehandlung kann je nach gewähltem Material und Produktanforderungen erfolgen. Bei Guss- oder Schmiedeteilen kann Glühen oder Normalisieren eingesetzt werden, um Eigenspannungen abzubauen und einen geeigneten Materialzustand für die nachfolgende Bearbeitung zu schaffen.
Bei geeigneten legierten Stählen kann das Härten und Anlassen die mechanischen Eigenschaften des Bauteils verbessern. Die beigefügte technische Referenz nennt 42CrMo als Werkstoff, für den Härten und Anlassen geeignet ist. Die Referenzhärte nach der spezifizierten Behandlung beträgt ca. HRC 28–32. Das konkrete Wärmebehandlungsverfahren und die Härteanforderungen sind gemäß der Werkstoffnorm und den technischen Kundenspezifikationen festzulegen.
Wenn eine erhöhte Verschleißfestigkeit erforderlich ist, kann auch eine Oberflächenhärtung in Betracht gezogen werden. Je nach Anwendung können ausgewählte Lagerlaufflächen einer Hochfrequenz-Induktionshärtung oder einer Aufkohlungsbehandlung unterzogen werden.
Das genaue Wärmebehandlungs- und Oberflächenbehandlungsverfahren wird anhand des Materials, der Bauteilstruktur, der Betriebsbedingungen und der Kundenanforderungen festgelegt. GW Precision verwendet kein Standardverfahren für alle Produkte; der Fertigungsablauf wird vielmehr individuell auf die technischen Anforderungen jedes Wälzlagerblocks abgestimmt.
CNC-Bearbeitungsprozess
Durch langjährige Fertigungserfahrung hat GW Precision Technology ein ausgereiftes mechanisches Bearbeitungssystem für die Herstellung von Walzwerklagerblöcken entwickelt.
Die wichtigsten Bearbeitungsprozesse für den Arbeitsrollenlagerblock auf der Antriebsseite umfassen:
1. Vertikales Bearbeitungszentrum
Das vertikale Bearbeitungszentrum eignet sich für das Fräsen großer Flächen, die Strukturbearbeitung, die Montage von Bauteilen und weitere erforderliche Bearbeitungsvorgänge. Das Bearbeitungsprogramm und die Schnittreihenfolge werden entsprechend der Produktstruktur und den Zeichnungsvorgaben festgelegt.
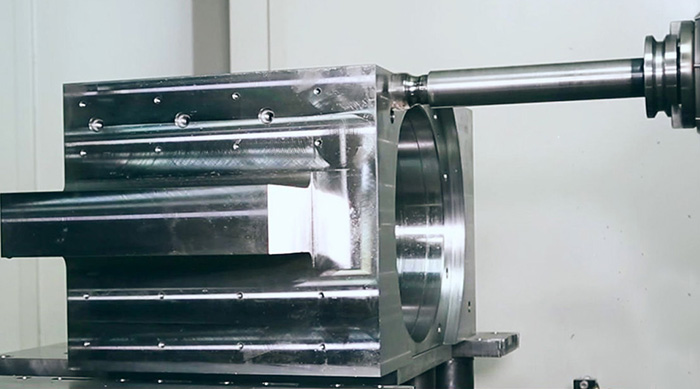
2. Horizontalbohrmaschine
Die Horizontalbohrmaschine dient der Bearbeitung großer oder tiefer Bohrungen und damit verbundener Präzisionsmerkmale. Bei Lagerblockprodukten bietet das Horizontalbohren eine effektive Methode zur Bearbeitung von Lagerbohrungen und anderen kritischen Bohrungspositionen gemäß den geforderten Maßen und geometrischen Toleranzen.
3. Werkbankarbeiten
Nach CNC-Bearbeitungs- und Bohrvorgängen kann die Werkbank für Entgratungs-, Reinigungs-, Montage- und andere im Fertigungsprozess erforderliche Nachbearbeitungsarbeiten genutzt werden.
4. Endabnahme
Nach Abschluss der Bearbeitung wird der Wälzlagerblock einer Endprüfung unterzogen. Dabei werden die kritischen Maße und geometrischen Toleranzen gemäß der entsprechenden Zeichnung und den technischen Anforderungen überprüft.
Die Kombination aus CNC-Bearbeitung, Horizontalbohren, Werkbankarbeit und Endkontrolle bietet einen kontrollierten Fertigungsablauf für verschiedene Konfigurationen von Walzwerkslagerblöcken.
CNC-Fertigungsanlagen
GW Precision Technology verfügt über hochpräzise CNC-Fertigungsanlagen zur Herstellung von Präzisionsbauteilen für Walzwerke. Die Anlagen umfassen:DMG DMF1800×600 Fünf-Achs-Bearbeitungszentrum, horizontale Bearbeitungszentren, vertikale Bearbeitungszentren, Portalbearbeitungszentren und hochpräzise Koordinatenmessgeräte.
Etwa 80 % des Maschinenparks des Unternehmens besteht aus CNC-Werkzeugmaschinen. Dies ermöglicht die Bearbeitung großer, komplexer und präziser Walzwerkskomponenten.
Der Einsatz von CNC-Maschinen ermöglicht die Entwicklung von Bearbeitungsprogrammen gemäß den individuellen Produktzeichnungen und Fertigungsanforderungen. Unterschiedliche Bearbeitungsstrategien können auf verschiedene Oberflächen und Strukturen angewendet werden, wobei ein kontrollierter Produktionsprozess gewährleistet bleibt.
Bei großen Wälzlagerblöcken ist die Auswahl geeigneter Maschinen besonders wichtig, da das Bauteil große Montageflächen, Lagerbohrungen, komplexe Strukturmerkmale und mehrere Bearbeitungsreferenzen aufweisen kann. Die Kombination aus vertikaler, horizontaler, Portal- und Fünf-Achs-Bearbeitung bietet Flexibilität für unterschiedliche Produktstrukturen.
Koordinatenmessung und Qualitätsprüfung
Die Qualitätsprüfung ist ein wichtiger Bestandteil des Herstellungsprozesses für den Arbeitswalzenlagerblock der Antriebsseite des Kaltwalzwerks.
Zusätzlich zur herkömmlichen Dimensionsprüfung setzt GW Precision Technology eine hochpräzise Koordinatenmessmaschine zur Endprüfung von Lagerblöcken und anderen Präzisionsbauteilen ein. Die Messgenauigkeit kann bis zu … betragen.2-Mikron-Niveau, wodurch eine zuverlässige Prüfgrundlage für die Überprüfung der Maß- und Geometrietoleranzen geschaffen wird.
Mithilfe von Koordinatenmessgeräten können kritische Abmessungen, Lochpositionen, geometrische Beziehungen und andere in der Kundenzeichnung festgelegte Prüfanforderungen überprüft werden.
Bei einem Wälzlagerblock kann die Prüfung auf kritische Lagerbohrungsabmessungen, Koaxialität, Zylindrizität, Montageflächen, Positionierungsmerkmale und andere relevante geometrische Toleranzen abzielen. Die genauen Prüfpunkte hängen von der Produktzeichnung und den technischen Anforderungen ab.
Die Kombination von CNC-Bearbeitung, Prozessprüfung, konventioneller Dimensionsmessung und hochpräziser Koordinatenmessung trägt zur Schaffung eines vollständigen Qualitätskontrollprozesses von der Fertigung bis zur Endkontrolle bei.
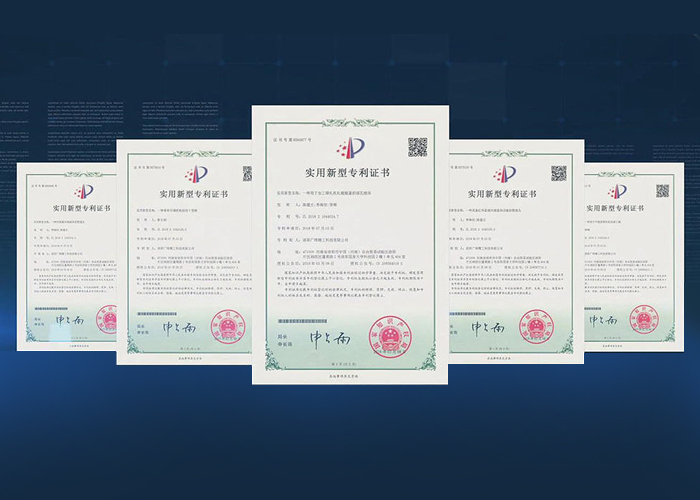
GW Präzisionsfertigungskapazität
GW Precision Technology Co., Ltd. verfügt über Erfahrung in der Fertigung und Bearbeitung von Präzisionskomponenten für Walzwerke. Zu den Fertigungsmöglichkeiten des Unternehmens gehören CNC-Bearbeitung, Vertikalbearbeitung, Horizontalbohren, Portalbearbeitung und präzise Maßprüfung.
Das Unternehmen hat seine Fertigungsprozesse durch langjährige Erfahrung mit Walzwerkskomponenten entwickelt. Die Prozessplanung richtet sich nach Produktstruktur, Material, Zeichnungsanforderungen, Bearbeitungsreihenfolge und Prüfanforderungen.
Zusätzlich zum Arbeitswalzenlagerblock für die Antriebsseite von Kaltwalzwerken kann GW Precision verschiedene Walzwerkslagerblöcke, Biegeblöcke und andere kundenspezifische Präzisionsbauteile herstellen.
Das Unternehmen kombiniert CNC-Fertigungsanlagen, technisches Personal, etablierte Bearbeitungsprozesse, Qualitätsprüfungsverfahren und Produktionsmanagement, um maßgeschneiderte Fertigungsdienstleistungen für Walzwerkskomponenten anzubieten.
Für Kunden, die Sonderanfertigungen von Wälzlagerblöcken benötigen, kann die Produktion nach gelieferten Zeichnungen, dreidimensionalen Modellen, Materialspezifikationen, Maßvorgaben und Prüfnormen organisiert werden.
Kundenspezifische Fertigung von Wälzlagerblöcken
Kaltwalzwerke weisen unterschiedliche Anlagenkonfigurationen, Walzengrößen, Lageranordnungen und Montagekonstruktionen auf. Daher werden Arbeitswalzenlagerblöcke häufig entsprechend der spezifischen Walzwerkskonstruktion gefertigt, anstatt universelle Abmessungen zu verwenden.
GW Precision fertigt den antriebsseitigen Wälzlagerblock nach Kundenzeichnungen und technischen Anforderungen. Der Fertigungsprozess kann an die Bauteilabmessungen, die Materialauswahl, die Bearbeitungsstruktur, die erforderlichen Toleranzen und die Prüfanforderungen angepasst werden.
Für Kunden mit vorhandenen Zeichnungen kann GW Precision das Bauteil gemäß der bereitgestellten technischen Dokumentation bearbeiten. Bei Sonderanfertigungen wird der Bearbeitungsprozess individuell an die jeweilige Struktur und die Produktionsanforderungen angepasst.
Mit CNC-Bearbeitungsmöglichkeiten und hochpräzisen Prüfgeräten bietet GW Precision einen kontrollierten Fertigungsprozess für Kaltwalzwerks-Walzenlagerblöcke und andere Präzisionsbauteile für Walzwerke.



