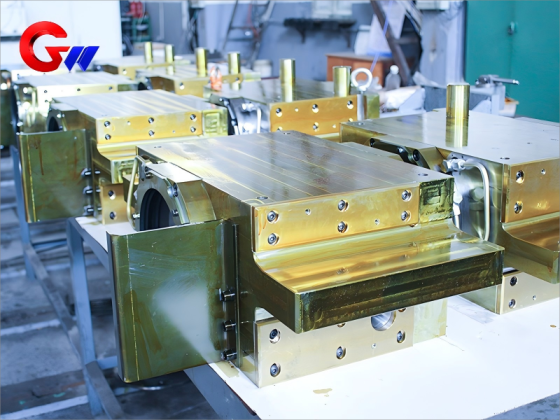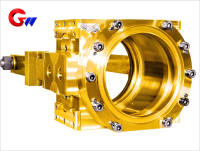
Kaltwalzwerksmaschine mit betriebsseitiger Wälzlagerblock
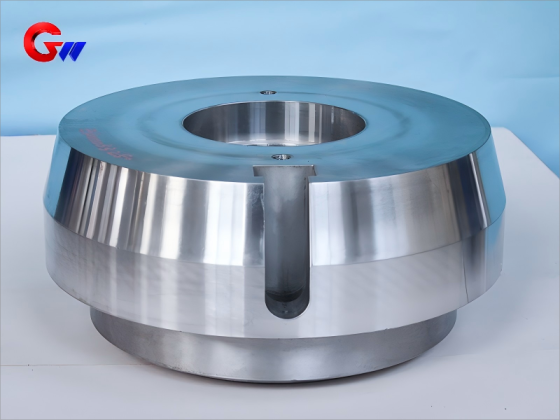
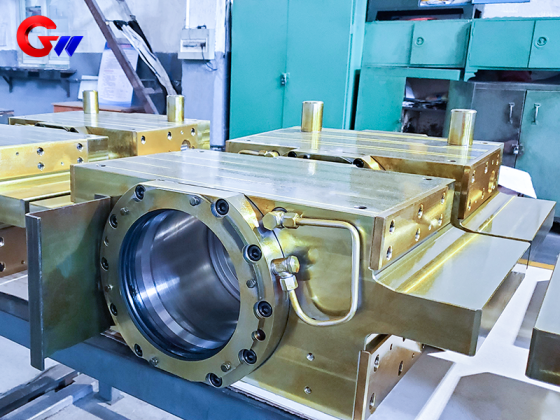
Der betriebsseitige Arbeitswalzenlagerblock ist ein präzisionsgefertigtes Stützbauteil für die Arbeitswalzenanordnung eines Kaltwalzwerks. Er gewährleistet eine genaue Lagerpositionierung, stabile strukturelle Unterstützung und zuverlässige Ausrichtung für den Arbeitswalzenbetrieb unter kontinuierlichen Walzbedingungen.
Dieses Bauteil wurde für die Fertigung von Edelstahl, Siliziumstahl und ultradünnen Bändern entwickelt und kombiniert eine Konstruktion aus duktilem Gusseisen QT600-3 mit kontrollierter Wärmebehandlung, präziser CNC-Bearbeitung, hochgenauen Lagerschnittstellen, Öl-Luft-Schmierung und mehrstufiger Abdichtung.
Hauptmerkmale
- Hochpräzise Positionierung: Der radiale Rundlauf der Arbeitswalze wird auf ≤ 0,01 mm kontrolliert, was das präzise Bandwalzen unterstützt.
- Effizienter Rollenwechsel: Integrierter hydraulischer Verriegelungsmechanismus mit einer angestrebten Rollenwechselzeit von ≤ 10 Minuten.
- Schwingungsdämpfung: Ausgelegt für die Hochfrequenz-Schwingungsdämpfung im Bereich von 20–500 Hz mit einer spezifizierten Amplitude von ≤ 0,5 μm.
- Präzisionslagerschnittstelle: Die Zylindrizität der Lagerbohrung wurde auf ≤ 0,003 mm kontrolliert.
- Mehrfache Walzwerksanwendungen: Geeignet für UC-MILL-Konfigurationen mit sechs Walzen und Sendzimir-Konfigurationen mit zwanzig Walzen.
Marke: GW Precision
Herkunftsland des Produkts: Luoyang, China
Lieferzeit: Gemäß vertraglicher Vereinbarung
Lieferkapazität: Bis zu 1.000 Stück pro Jahr
- GW Precision
- China, Luoyang
- Vertragliche Bestimmung
- Die Jahreskapazität beträgt 1000 Stück.
- Information
Kaltwalzwerksmaschine mit betriebsseitiger Wälzlagerblock
Material- und Wärmebehandlungsspezifikation
Hauptmaterial
DerArbeitsrollenlagerblockwird hergestellt ausQT600-3 duktiles Gusseisen, entsprechendEN-GJS-600-3Das Material wird aufgrund seiner Kombination aus struktureller Festigkeit, Dimensionsstabilität, Schwingungsdämpfung und geeignetem Festigkeits-Gewichts-Verhältnis ausgewählt.
Die angegebene Materialdichte beträgt ungefähr7,1 g/cm³Aufgrund seiner mechanischen und Dämpfungseigenschaften eignet es sich zur präzisen Lagerung der Arbeitswalze und der Lageranordnung.KaltwalzwerkDie
Chemische Zusammensetzung
| Element | Spezifikation |
|---|---|
| Kohlenstoff (C) | 3,6–3,8 % |
| Silizium (Si) | 2,2–2,5 % |
| Mangan (Mn) | ≤ 0,3 % |
| Magnesium (Mg) | 0,03–0,05 % |
Das Material ist so konzipiert, dass es eine ausreichende strukturelle Steifigkeit bietet und gleichzeitig zur Schwingungsdämpfung beim Walzen beiträgt. Die spezifizierte Schwingungsdämpfungsrate beträgt≥35%Die
Bei einer Anwendung auf der Betriebsseite ist die Materialstabilität besonders wichtig, da die Stützstruktur die relative Position der Bauteile beibehalten muss.Arbeitsrolle, Lagerbaugruppe und Hydraulikkomponenten während wiederholter Wälzzyklen.
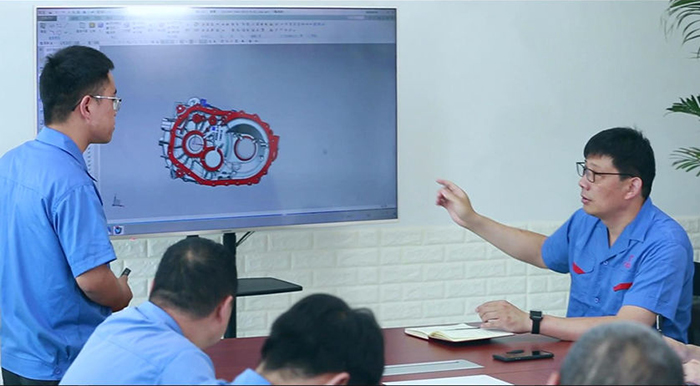
Wichtigste Komponentenmaterialien und Oberflächenbehandlung
Verschiedene Funktionsbereiche derWalzwerklagerblockMaterialien und Oberflächenbehandlungen werden entsprechend den Betriebsbedingungen ausgewählt.
| Komponente | Material | Behandlung |
|---|---|---|
| Lagerblockkörper | QT600-3 duktiles Gusseisen | Isothermes Abschrecken und Kugelstrahlen zur Verstärkung |
| Verschleißfestes Futter | GCr15SiMn | Tiefkühlbehandlung + 20 μm Hartchrombeschichtung |
| Dichtungskomponente | PTFE + 316L | Laser-Mikrotexturierung |
Der QT600-3-Rumpf bildet den Hauptstrukturteil desArbeitsrollenlagerblockIsothermes Abschrecken und Kugelstrahlen werden gemäß dem vorgegebenen Herstellungsverfahren angewendet.
Die verschleißfeste Auskleidung besteht aus GCr15SiMn. Durch Tieftemperaturbehandlung und Hartverchromung werden die Betriebseigenschaften der Auskleidung verbessert, wobei die Chromschichtdicke spezifiziert ist.20 μmDie
Für die Dichtungskomponenten werden PTFE und 316L verwendet. Die Dichtflächen werden mittels Lasermikrotexturierung bearbeitet, um die erforderlichen Dichtungs- und Betriebseigenschaften zu gewährleisten.
Die Kombination dieser Materialien ermöglicht es dem Bauteil, strukturelle Unterstützung, Verschleißfestigkeit und Dichtungsfunktionen in ein und demselben Material zu integrieren.KaltwalzwerkMontage.
GW Präzisionswärmebehandlungsverfahren
Isothermes Abschrecken
Der Hauptteil desArbeitsrollenlagerblockdurchläuft einen kontrollierten Wärmebehandlungsprozess:
Heizung:900 °C × 2 h
Salzbad-Abschreckung:300 °C × 1 h
Luftkühlung
Behandlung der Dimensionsstabilität
Anti-Aging-Behandlung:180 °C × 24 h
Vorgegebene Dimensionsänderung:≤0,005%
Die Wärmebehandlung ist ein wichtiger Bestandteil des Herstellungsprozesses, da die Dimensionsstabilität die Genauigkeit der Lagerschnittstelle und der Montageflächen direkt beeinflusst.
Für eine präziseWalzwerklagerblockUnkontrollierte Maßänderungen nach der Bearbeitung können die Lagermontage und die Ausrichtungsbeziehung zwischen Lager und Lager beeinträchtigen.Arbeitsrolleund der Walzstruktur. Die spezifizierte Alterungsbehandlung dient daher der Verbesserung der Dimensionsstabilität vor der abschließenden Präzisionsbearbeitung und Prüfung.
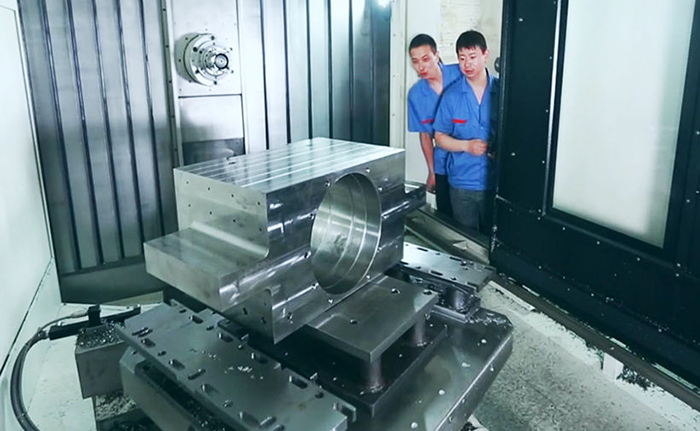
Genauigkeit der mechanischen Bearbeitung
Maßgenauigkeit ist eine der wichtigsten Fertigungsanforderungen für dieArbeitsrollenlagerblockKritische Lager- und Montageflächen werden gemäß vorgegebener Toleranzgrenzen geprüft.
Kritische Maßtoleranzen
| Besonderheit | Spezifikation | Prüfverfahren |
|---|---|---|
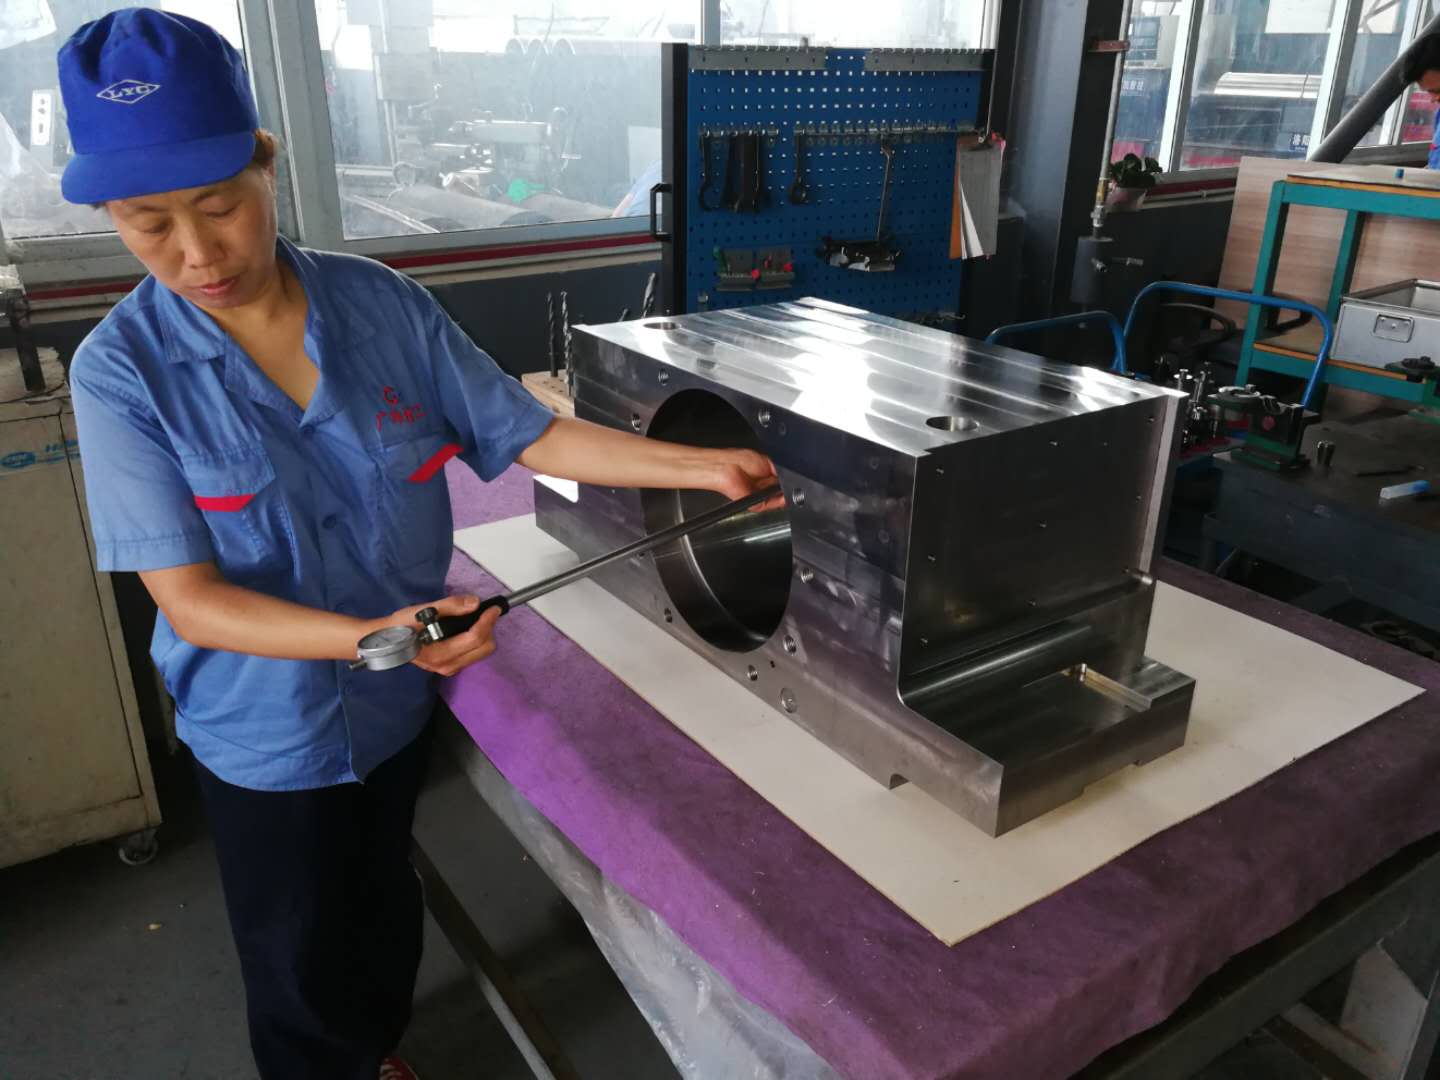
| Lagerbohrung | Φ200–400 mm, IT4 | Elektronische Steckerlehre + Rundheitsprüfer |
| Montagefläche für Hydraulikzylinder | Ebenheit 0,01 mm | Optische Planlage |
| Positionierungsstiftloch | H6 | Koordinatenmessgerät |
| Zylindrizität der Lagerbohrung | ≤0,003 mm | Präzisions-Dimensionsprüfung |
| Vertikalität der Montagefläche | ≤0,005 mm/100 mm | Präzisions-Dimensionsprüfung |
Die Lagerbohrung ist eine kritische Schnittstelle zwischen denArbeitsrolleLagerbaugruppe und Tragkonstruktion. Eine Zylindrizitätsanforderung von≤0,003 mmist so ausgelegt, dass der erforderliche geometrische Zustand aufrechterhalten wird.
Die Montagefläche des Hydraulikzylinders muss eine Ebenheit aufweisen.0,01 mmDie Bohrungen für die Positionierungsstifte werden mit einer Toleranz von H6 gefertigt.
Die Vertikalität jeder Installationsfläche wird kontrolliert auf≤0,005 mm/100 mmDiese Steuerungen tragen dazu bei, die korrekte Installationsbeziehung der Komponente innerhalb des Systems aufrechtzuerhalten.KaltwalzwerkDie
Schmiersystem
DerArbeitsrollenlagerblocknutzt ein Öl-Luft-Schmiersystem zur kontrollierten Schmierstoffzufuhr in den lagerbezogenen Arbeitsbereich.
Öl-Luft-Schmierung
Schmiermittel:ISO VG 68 synthetisches Esteröl mit MoS₂-Zusatz
| Parameter | Spezifikation |
|---|---|
| Ölvolumen | 0,05 ml/Zeit |
| Luftdruck | 0,4–0,6 MPa |
| Frequenz | 2–5 Hz |
| Einstellung | Automatische Anpassung an die Rollgeschwindigkeit |
Das Öl-Luft-System gewährleistet eine kontrollierte Schmierung im Dauerbetrieb. Die Schmierfrequenz wird automatisch an die Walzengeschwindigkeit angepasst, wodurch unter wechselnden Produktionsbedingungen ein optimaler Schmierzustand aufrechterhalten wird.
Bei der betriebsseitigen Baugruppe trägt eine stabile Schmierung zu einem zuverlässigen Betrieb der Lagerschnittstelle bei und unterstützt die Anforderungen an den Dauerbetrieb.KaltwalzwerkDie
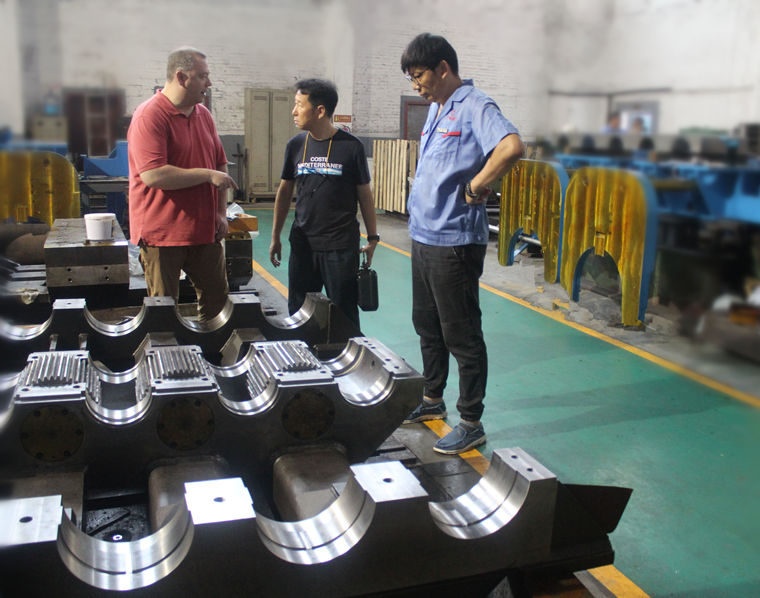
Anwendung in Kaltwalzwerken
Die operative SeiteArbeitsrollenlagerblockist für Kaltwalzanlagen konzipiert, die in der Edelstahl-, Siliziumstahl- und ultradünnen Bandproduktion eingesetzt werden.
Six-High UC-MILL
Die Komponente kann in UC-MILL-Konfigurationen mit sechs Walzwalzen für das Walzen von Edelstahl und Siliziumstahl eingesetzt werden.
Vorgeschriebene Walzdicke:
0,1–2,0 mm
Die bedienerseitige Stützvorrichtung bietet die erforderliche Schnittstelle für die Positionierung der Arbeitswalzen und den Einbau der Lager bei diesem Gerätetyp.KaltwalzwerkDie
Sendzimir-Walzwerk (20-fach gewalzt)
Das Bauteil kann auch für Anwendungen in Sendzimir-Walzwerken mit zwanzig Walzen und ultradünnen Bändern verwendet werden.
Vorgeschriebene Walzdicke:
0,02–0,2 mm
Die Präzisionsanforderungen an die Fertigung ultradünner Bänder legen besonderen Wert auf die Lagerausrichtung, die Dimensionsstabilität, die Schwingungsdämpfung und die genaue Positionierung derArbeitsrolleDie
Qualitätskontrolle
GW Precision wendet während des gesamten Herstellungsprozesses eine prozessbasierte Qualitätskontrolle an.Arbeitsrollenlagerblockeinschließlich Materialvorbereitung, Wärmebehandlung, CNC-Bearbeitung, Präzisionsprüfung, Reinigung und Endauslieferung.
Die kritischen Abmessungen werden mit geeigneten Messgeräten geprüft, darunter elektronische Messgeräte, Rundheitsprüfgeräte, optische Planheitsprüfgeräte und Koordinatenmessgeräte.
Besonderes Augenmerk wird auf Lagerbohrungen, Positionierungsbohrungen, Montageflächen, geometrische Toleranzen und andere funktionale Schnittstellen gelegt.
Das fertigeWalzwerklagerblockwird vor der Endprüfung gereinigt und entgratet. Die Prüfdokumentation wird gemäß den geltenden Produktions- und Vertragsanforderungen erstellt.
Durch kontrollierte Materialauswahl, Wärmebehandlung, Präzisionsbearbeitung, Maßprüfung, Schmierungsauslegung und Dichtungskonfiguration liefert GW Precision betriebsseitige Lagerstützkomponenten für anspruchsvolle Anwendungen.KaltwalzwerkAnwendungen.
E-MAIL:guangwei@gwspool.com