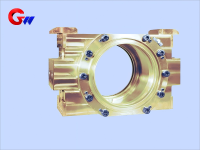
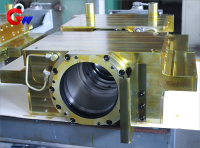
Kaltwalzwerksmaschine des betriebsseitigen Zwischenrollenlagerblocks
Werkstoff und Wärmebehandlung des Zwischenrollenlagerblocks auf der Betriebsseite des Kaltwalzwerks
Werkstoff des Zwischenrollenlagerblocks auf der Betriebsseite:
Hochfestes Gusseisen (HT300/HT350) oder Gussstahl (ZG310-570) mit einer Zugfestigkeit von ≥500 MPa.
Verschleißfestes Futter:
Bronze (ZCuAl10Fe3) oder Polymer-Verbundwerkstoff, wie zum Beispiel modifiziertes PTFE-Material.
Wärmebehandlung:
Gussteile erfordern eine Alterungsbehandlung zur Beseitigung innerer Spannungen und eine Hochfrequenzhärtung kritischer Kontaktflächen, wobei eine typische Härte von HRC 45-50 erreicht wird.
Marke: GW Precision
Produktherkunft: Liaoyang
Lieferzeit: Vertragliche Vereinbarung
- GW Precision
- China, Luoyang
- Vertragliche Bestimmung
- Information
Kaltwalzwerksmaschine, Arbeitsseiten-Zwischenrollenlagerblock
Abmessungen und Toleranzen des betriebsseitigen Zwischenrollenlagerblocks
Lagerbefestigungslöcher:
Die Lagerbohrungen werden präzisionsgefertigt, abhängig vom Lagertyp und den Anforderungen des Walzwerks. Bei Lagern wie den vierreihigen Kegelrollenlagern der TQO-Serie beträgt die Passungstoleranz typischerweise H6 für den Innendurchmesser bzw. js6 für den Außendurchmesser, vorbehaltlich der Spezifikationen des Lagerherstellers und der konkreten Montageausführung.
Oberflächenrauheit:
Die Oberflächenrauheit (Ra) der Lagerpassungsfläche beträgt ≤ 0,8 μm, die der Nichtpassungsfläche ≤ 3,2 μm. Eine kontrollierte Oberflächenrauheit trägt zu einem stabilen Lagersitz und zuverlässigen Kontaktbedingungen bei.
Positionsgenauigkeit:
Die Rundheit der Lagerbohrung beträgt ≤ 0,008 mm, die Koaxialität ≤ 0,015 mm/500 mm. Das Passungsspiel zum Wälzkörperhals liegt unter Berücksichtigung der Wärmeausdehnung und der tatsächlichen Betriebsbedingungen bei 0,05–0,10 mm.
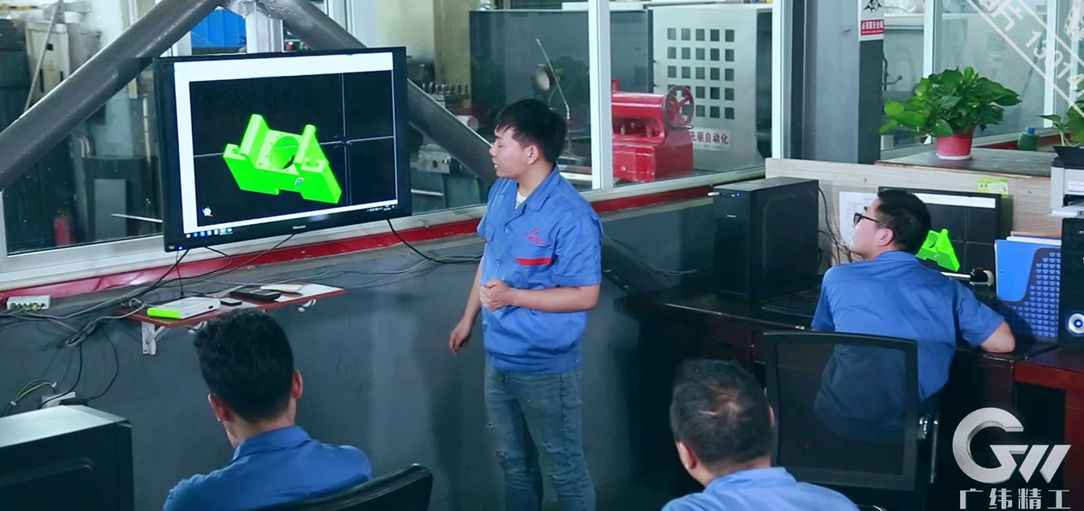
CNC-Bearbeitungsprogrammierung
CNC-Bearbeitungsprogramme werden vor der Produktion mittels PC-basierter Simulation verifiziert. Werkzeugwege und Bearbeitungsabläufe werden optimiert, um die Maßgenauigkeit zu verbessern, unnötige Werkzeugbewegungen zu reduzieren und eine gleichbleibende Bearbeitungsqualität zu gewährleisten. Eine sorgfältige Prozessplanung trägt außerdem zu sauberen und gleichmäßigen Bearbeitungsoberflächen am Lagerblock bei.
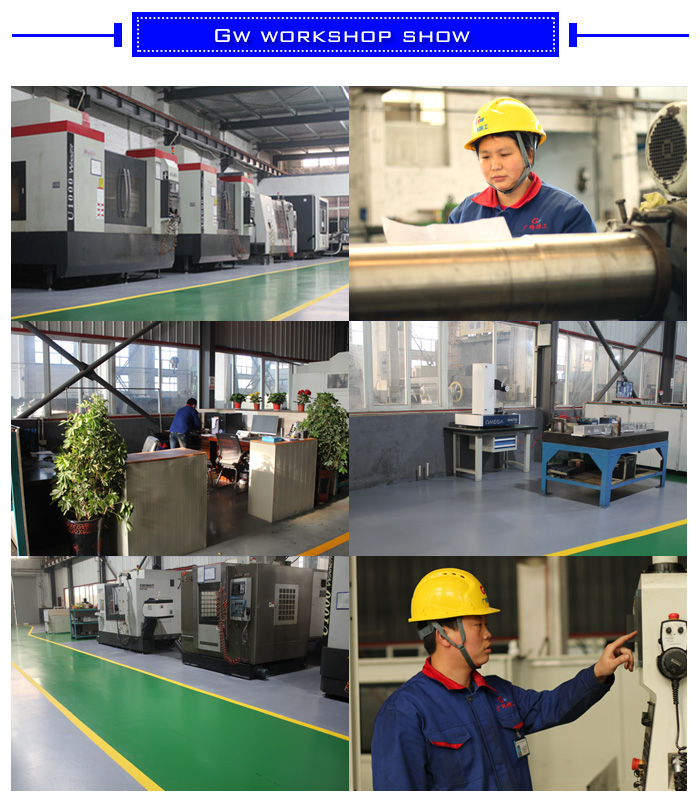
Hochpräzise Bearbeitungsgeräte
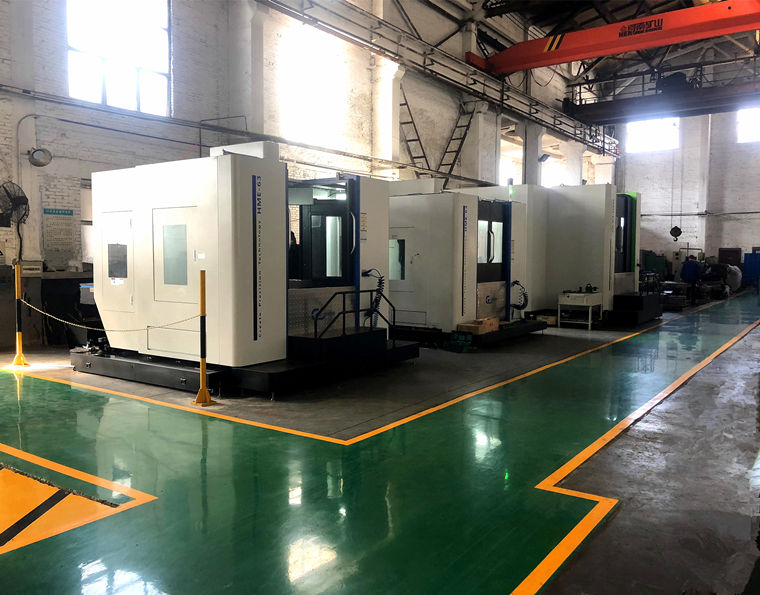
CNC-Horizontalbearbeitungszentren, CNC-Vertikalbearbeitungszentren, Fünf-Achs-Bearbeitungszentren und andere Hochpräzisionsmaschinen werden je nach Größe und struktureller Komplexität des Zwischenrollenlagerblocks auf der Arbeitsseite ausgewählt. Diese Maschinen gewährleisten die erforderliche Positioniergenauigkeit und Bearbeitungsfähigkeit für große Lagerbohrungen, Montageflächen, Schraubenlöcher und komplexe Strukturmerkmale.
Fertigungs- und Montageprozess
Die Lagerbohrungen werden, sofern spezifiziert, auf CNC-Bohr- und Fräsmaschinen mit IT6-Genauigkeit gefertigt. Zur Endbearbeitung können Honen oder Schleifen eingesetzt werden, um die erforderliche Maßgenauigkeit und Oberflächenqualität zu erzielen. Der Positionsfehler kritischer Schraubenlöcher beträgt ≤ 0,05 mm, um eine präzise Verbindung mit dem Walzwerksrahmen zu gewährleisten.
Montageanforderungen:
Die Lagervorspannung wird gemäß den Spezifikationen des Lagerherstellers und der jeweiligen Walzwerkskonstruktion eingestellt. Bei geeigneten Lageranordnungen kann die axiale Vorspannung auf 8–12 kN festgelegt werden. Hydraulische Muttern können während der Montage eingesetzt werden, um eine kontrollierte Montagekraft zu gewährleisten und Stoßbelastungen auf Lager, Walzenhals und Lagerblock zu vermeiden.
Qualitätsprozesskontrolle
Die Qualitätskontrolle wird im gesamten Fertigungsprozess implementiert, von der Rohlingsvorbereitung und Fehlererkennung über die Wärmebehandlung, CNC-Bearbeitung und Endbearbeitung bis hin zur Endkontrolle. Jeder Prozessschritt wird geprüft und freigegeben, bevor das Werkstück in die nächste Fertigungsstufe gelangt.
Inspektion und Prüfung
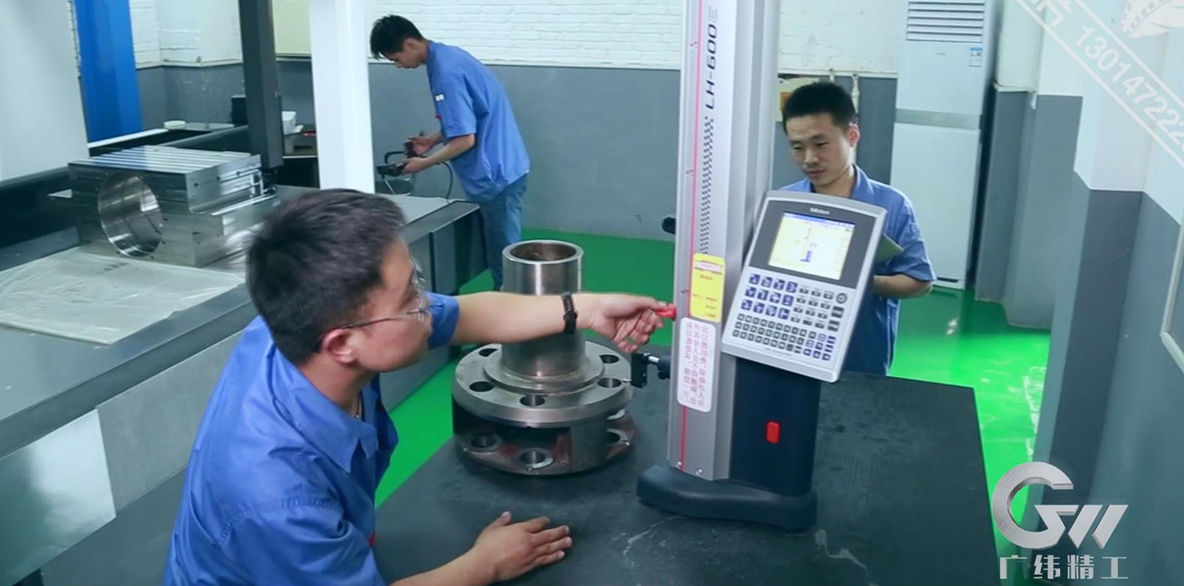
Strenge Prüf- und Testverfahren gewährleisten die Qualität jedes Zwischenrollenlagerblocks auf der Betriebsseite. Die Qualitätsdokumentation umfasst chemische Analysen, Wärmebehandlungsprotokolle, Fehlererkennungsberichte sowie Prüfungen der Maß- und Formtoleranzen. Koordinatenmessgeräte und andere Präzisionsprüfgeräte dienen der Überprüfung kritischer Bearbeitungsmaße, Bohrungsgeometrie, Lochpositionen sowie Form- und Lagetoleranzen. Alle Prüfprotokolle werden zur vollständigen Rückverfolgbarkeit der Fertigung aufbewahrt.
Schmierung und Abdichtung des Zwischenrollenlagerblocks
Schmiersystem:
Das Zwischenrollenlager kann je nach Anlagen- und Lageranforderungen mit konzentriertem Dünnöl (Druck: 0,3–0,5 MPa, Durchfluss: 30–50 l/min) oder mit Öl-Luft-Schmierung (Ölfördermenge: ca. 5–10 Tropfen/min) geschmiert werden. Die empfohlene Schmierölviskosität beträgt ISO VG 68–100 bei 40 °C und ist abhängig von Betriebsdrehzahl, Belastung, Temperatur und Schmiersystem des Lagers.
Dichtungskonstruktion:
Eine kombinierte Dichtungsstruktur aus Labyrinthdichtung und federverstärkter Lippendichtung reduziert das Eindringen von Wasser, Staub, Kühlschmierstoff und Metallpartikeln. Die Reinheitsanforderungen können gemäß ISO 4406 18/16/13 festgelegt werden. Als Dichtungsmaterialien werden hochtemperaturbeständiger Fluorkautschuk (FKM) oder Polyurethan (PU) verwendet, die je nach Betriebstemperatur, Schmierstoff, Kühlschmierstoff und Verschleißbedingungen ausgewählt werden.