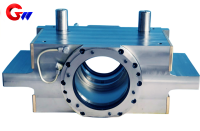


Warmwalzwerksmaschine des antriebsseitigen Zwischenrollenlagerblocks
Der Zwischenwalzenlagerblock für die Antriebsseite eines Warmwalzwerks ist ein Präzisionsbauteil zur Lagerung und Positionierung der Zwischenwalze auf der Antriebsseite. Er nimmt die Walzkräfte auf und überträgt sie auf das Walzwerksgerüst, während er gleichzeitig die Drehmomentübertragung über das Walzensystem der Antriebsseite unterstützt. Der Lagerblock kann entsprechend der Walzenkonfiguration, den Walzenabmessungen, den Materialanforderungen und den technischen Spezifikationen des Kunden gefertigt werden.
Produkttyp: Zwischenrollenlagerblock auf der Antriebsseite
Anwendung: Warmwalzwerk
Werkstoff: Stahlguss oder Schmiedestahl je nach Anwendungsanforderungen
Anpassung: Standardmäßige und nicht standardmäßige kundenspezifische Fertigung möglich
- GW Precision
- China, Luoyang
- Vertragliche Bestimmung
- Die Jahreskapazität beträgt 1000 Stück.
- Information
Warmwalzwerksmaschine des antriebsseitigen Zwischenrollenlagerblocks
DerZwischenwalzenlagerblock auf der Antriebsseite eines Warmwalzwerksist eine der wichtigsten Strukturkomponenten eines Warmwalzwerks. Sie dient hauptsächlich dazu, die Zwischenwalze auf der Antriebsseite des Walzwerks zu stützen und präzise zu positionieren, während sie die beim Walzen entstehenden mechanischen Lasten aufnimmt und auf das Walzwerksgerüst überträgt.
Beim Warmwalzen arbeitet der Zwischenwalzenlagerblock unter anspruchsvollen Bedingungen mit hohen Temperaturen, Kühlwasser, Schmierstoff, Staub, wiederholter Belastung und Vibrationen. Die Walzzone kann Temperaturen von ca. 800–1200 °C erreichen, während der Lagerblock selbst als Teil der Walzenstützbaugruppe für den Dauerbetrieb ausgelegt ist.
Der Lagerblock muss die Zwischenwalze stabil positionieren und für einen geeigneten Lagereinbau sorgen. Eine präzise Positionierung trägt zur Reduzierung der Walzendurchbiegung bei und unterstützt eine stabile Walzenausrichtung während des Walzvorgangs. Je nach Walzwerkskonfiguration kann das Bauteil auch mit einem hydraulischen Biegewalzensystem arbeiten und zusätzliche Axialkräfte aufnehmen.
Unterstützung, Positionierung und Kraftübertragung
Die Hauptfunktion des antriebsseitigen Zwischenrollenlagerblocks besteht darin, eine zuverlässigeUnterstützung und Positionierungfür die Zwischenwalze. Die Walzkräfte werden über die Walzen- und Lageranordnung in den Lagerblock und dann in das Walzgerüst übertragen.
Auf der Antriebsseite ist der Lagerblock ebenfalls mit dem Kraftübertragungssystem verbunden. Er kann mit der Universalwelle oder dem Getriebe verbunden werden und das Motordrehmoment über das Walzwerksantriebssystem übertragen.
Die Konstruktion muss daher eine ausreichende Unterstützung für das Lager gewährleisten und gleichzeitig die erforderliche Ausrichtung zwischen Walze, Lager und antriebsseitigen Komponenten sicherstellen.
Schmierung, Abdichtung und Kühlung
Schmierung und Abdichtung sind für den zuverlässigen Betrieb der Lagerbaugruppe eines Walzwerks unerlässlich. Die mitgelieferten Produktinformationen umfassen ein Öl-Luft-Schmiersystem, das die Lagerschmierung unterstützt und das Eindringen von Kühlwasser und Zunder in den Lagerbereich verhindert.
Der Lagerblock kann auch eine interne Kühlvorrichtung beinhalten oder mit dieser zusammenarbeiten. Bei Bedarf kann zirkulierendes Wasser oder Luft eingesetzt werden, um die Lagertemperatur zu regulieren und einen übermäßigen Temperaturanstieg im Dauerbetrieb zu vermeiden.
Eine angemessene Schmierung, Abdichtung und Kühlung tragen zum Schutz der Lager- und Gegenlaufflächen beim Warmwalzen bei. Diese Funktionen sind besonders wichtig, wenn Kühlwasser, Zunder, Schmierstoff und hohe Betriebstemperaturen gleichzeitig auftreten.
Materialauswahl
Die bereitgestellten Materialinformationen umfassenZG35CrMo- und ZG42CrMo-Gussstahlfür Anwendungen, die ein ausgewogenes Verhältnis zwischen Festigkeit und Gießbarkeit erfordern.
Für Anwendungen mit extrem hoher Belastung,34CrNiMo6 geschmiedeter Stahlwird ebenfalls als Option genannt, da sie eine höhere Ermüdungsbeständigkeit für anspruchsvolle Betriebsbedingungen bietet.
Die endgültige Materialauswahl hängt von der Walzwerkskonfiguration, der Lagerblockkonstruktion, den Belastungsbedingungen, den Fertigungsanforderungen und den technischen Kundenspezifikationen ab. Die Materialauswahl erfolgt daher produktbezogen und nicht einheitlich mit einer einzigen Materialgüte für jeden Lagerblock.
Herstellungsprozess
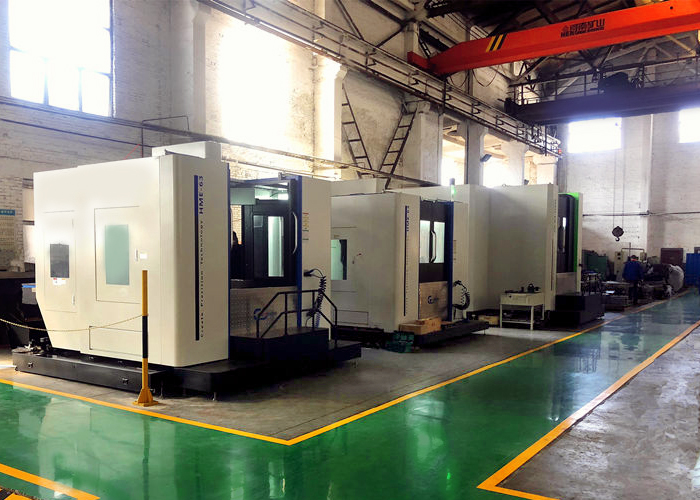
GW Precision hat durch langjährige Fertigungserfahrung ein ausgereiftes Bearbeitungsverfahren für Walzwerklagerblöcke entwickelt. Der Produktionsprozess kombiniert Vertikalbearbeitung, Horizontalbohren, computergestützte Prozessplanung und stufenweise Qualitätskontrolle.
Währendvertikale BearbeitungDas Bauteil wird zunächst gemäß der Zeichnungsgeometrie bearbeitet. Auf den relevanten Flächen wird ein Bearbeitungszugabe vorgesehen, und die bearbeiteten Bereiche werden zur Prüfung gereinigt und entgratet. Das erste Teil wird geprüft, bevor der weitere Produktionsprozess fortgesetzt wird.
WährendHorizontalbohrungFür die entsprechenden Flächen und Nuten sind Bearbeitungszugaben vorgesehen. Die Referenzprozessdaten beinhalten eine Zugabe von ca. 1,5–2 mm für ausgewählte Flächen und Nuten, während bei der Bohrungsbearbeitung eine Zugabe von ca. 3–4 mm vor der Endbearbeitung verbleiben kann. Diese Werte dienen als Prozessreferenz und werden entsprechend der tatsächlichen Zeichnung und den Bearbeitungsanforderungen angepasst.
Nach der Bearbeitung werden Grate und scharfe Kanten entfernt, um die Inspektion und die weitere Verarbeitung zu erleichtern.
CNC-Bearbeitung und Prozessoptimierung
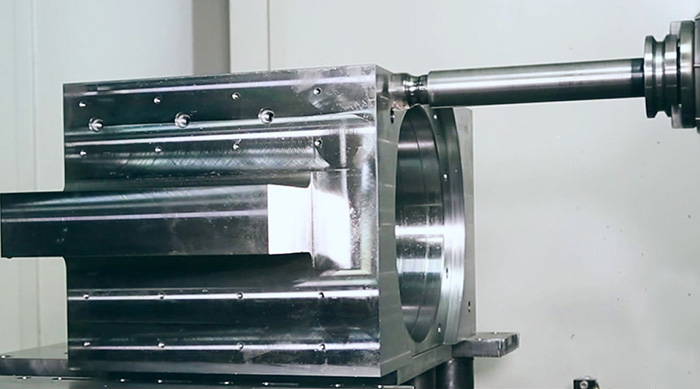
Für Walzwerklagerblöcke, Biegewalzenblöcke und andere Präzisionsbauteile nutzt GW Precision computergestützte Programmierung, um Bearbeitungsprogramme zu optimieren und den Produktionsprozess zu organisieren.
Die Bearbeitungsreihenfolge wird entsprechend der Bauteilstruktur, den Bearbeitungsanforderungen und den Prüfpunkten geplant. Dies trägt zur Kontrolle des Verhältnisses zwischen den verschiedenen bearbeiteten Oberflächen bei und gewährleistet eine gleichbleibende Maßgenauigkeit.
Die Kombination aus vertikaler Bearbeitung, horizontalem Bohren, Prozessoptimierung und Erststückprüfung bietet einen strukturierten Fertigungsansatz für komplexe Walzwerkskomponenten.
Qualitätskontrolle
Die Qualitätskontrolle ist in den Fertigungsprozess integriert und beschränkt sich nicht auf die Endkontrolle. Die Erststückprüfung erfolgt nach wichtigen Bearbeitungsschritten, wodurch der Prozess vor der Weiterproduktion überprüft werden kann.
Maßprüfung, Kontrolle der Bearbeitungszugaben, Oberflächenbeschaffenheit sowie das Entfernen von Graten und scharfen Kanten werden während der Fertigung berücksichtigt. Der Bearbeitungsprozess wird entsprechend der technischen Zeichnung und den tatsächlichen Produktanforderungen angepasst.
Durch langfristige Prozessentwicklung und kontinuierliche Optimierung von CNC-Bearbeitungsprogrammen hat GW Precision einen Fertigungsprozess für dieZwischenrollenlagerblock auf der Antriebsseiteund andere Präzisionsbauteile für Walzwerke.
Durch die Kombination aus geeigneter Materialauswahl, präziser Bearbeitung, Prozessplanung, Inspektion, Schmierung und Abdichtung kann der Lagerblock den Anforderungen verschiedener Warmwalzwerksanwendungen gerecht werden.
GW Precision fertigt sowohl Standard- als auch Sonderanfertigungen.Warmwalzwerklagerblöckegemäß Kundenzeichnungen, Gerätekonfiguration, Materialanforderungen und technischen Spezifikationen.